ریختهگری ریژه (قالب ثقلی) چیست و چه کاربردی در صنایع خودرو و طلاسازی دارد؟
در دنیای فلزات، همیشه دو راه رایج وجود دارد: یا روشهای ارزانقیمت مثل ریختهگری ماسهای که سطح زبری دارند، یا روشهای گرانقیمت مثل دایکست که هزینههای سنگینی طلب میکنند. اما وقتی صحبت از تولید طلای آبشده یا قطعات حساس موتوری میشود، تولیدکنندگان اغلب مسیری متفاوت را انتخاب میکنند که نه آن زبری را دارد و نه آن هزینه سرسامآور را. ریختهگری ریژه یا همان قالب ثقلی، تکنیکی است که با استفاده از قالبهای چندبار مصرف و جریان آرام مذاب، پلی میان کیفیت و هزینه میزند.
در ادامه این فرآیند را زیر ذرهبین میبریم تا ببینید چگونه کنترل نیروی جاذبه، منجر به تولید قطعاتی با ساختار بینقص میشود و چرا این روش استانداردی برای بسیاری از تولیدات حساس است.
ریختهگری ریژه چیست؛ نگاهی به روش قالب دائمی ثقلی
شاید نام ریختهگری ریژه برای بسیاری ناشناخته باشد، اما این روش پنهان در پشت ساخت بسیاری از اشیاء باارزش پیرامون ماست. قبل از اینکه وارد جزئیات فنی شویم، باید بدانیم که این تکنیک دقیقا چیست و چرا با وجود روشهای مدرنتر، هنوز جایگاه خود را حفظ کرده است. در این بخش، بدون درگیر شدن با اصطلاحات پیچیده مهندسی، ماهیت این روش، علت نامگذاری و تفاوت کلیدی آن با سایر تکنیکها را به زبانی ساده بررسی میکنیم.
تعریف ساده ریختهگری ریژه (Gravity Die Casting)
برای اینکه درک درستی از ریختهگری ریژه داشته باشیم، بیایید ابتدا یک مثال ساده از آشپزخانه بزنیم. درست کردن یخ را تصور کنید؛ شما آب را درون یک قالب پلاستیکی میریزید و بعد از یخزدن، قالب را خالی میکنید تا دوباره از آن استفاده کنید. ریختهگری ریژه در دنیای فلزات دقیقا مشابه همین فرآیند است، اما با دو تفاوت اصلی: به جای آب از فلز ذوبشده (مذاب) استفاده میشود و قالب ما به جای پلاستیک، از جنس فلز بسیار مقاوم و سنگین است. در زبان تخصصی، به این روش ریختهگری در قالب دائم هم میگویند. دلیل این نامگذاری این است که برخلاف برخی روشهای سنتی که قالب پس از هر بار استفاده شکسته میشود، در اینجا قالب ما (که معمولا از جنس فولاد یا چدن است) ثابت باقی میماند و میتوان هزاران بار از آن برای تولید قطعات یکشکل و دقیق استفاده کرد. در صنعت طلا، بسیاری از شمشهای استانداردی که میبینید، با همین روش و درون قالبهای ریژه تولید شدهاند تا وزن و شکل دقیقی داشته باشند.
چرا به آن ریختهگری ثقلی میگویند؟ (نقش نیروی جاذبه)
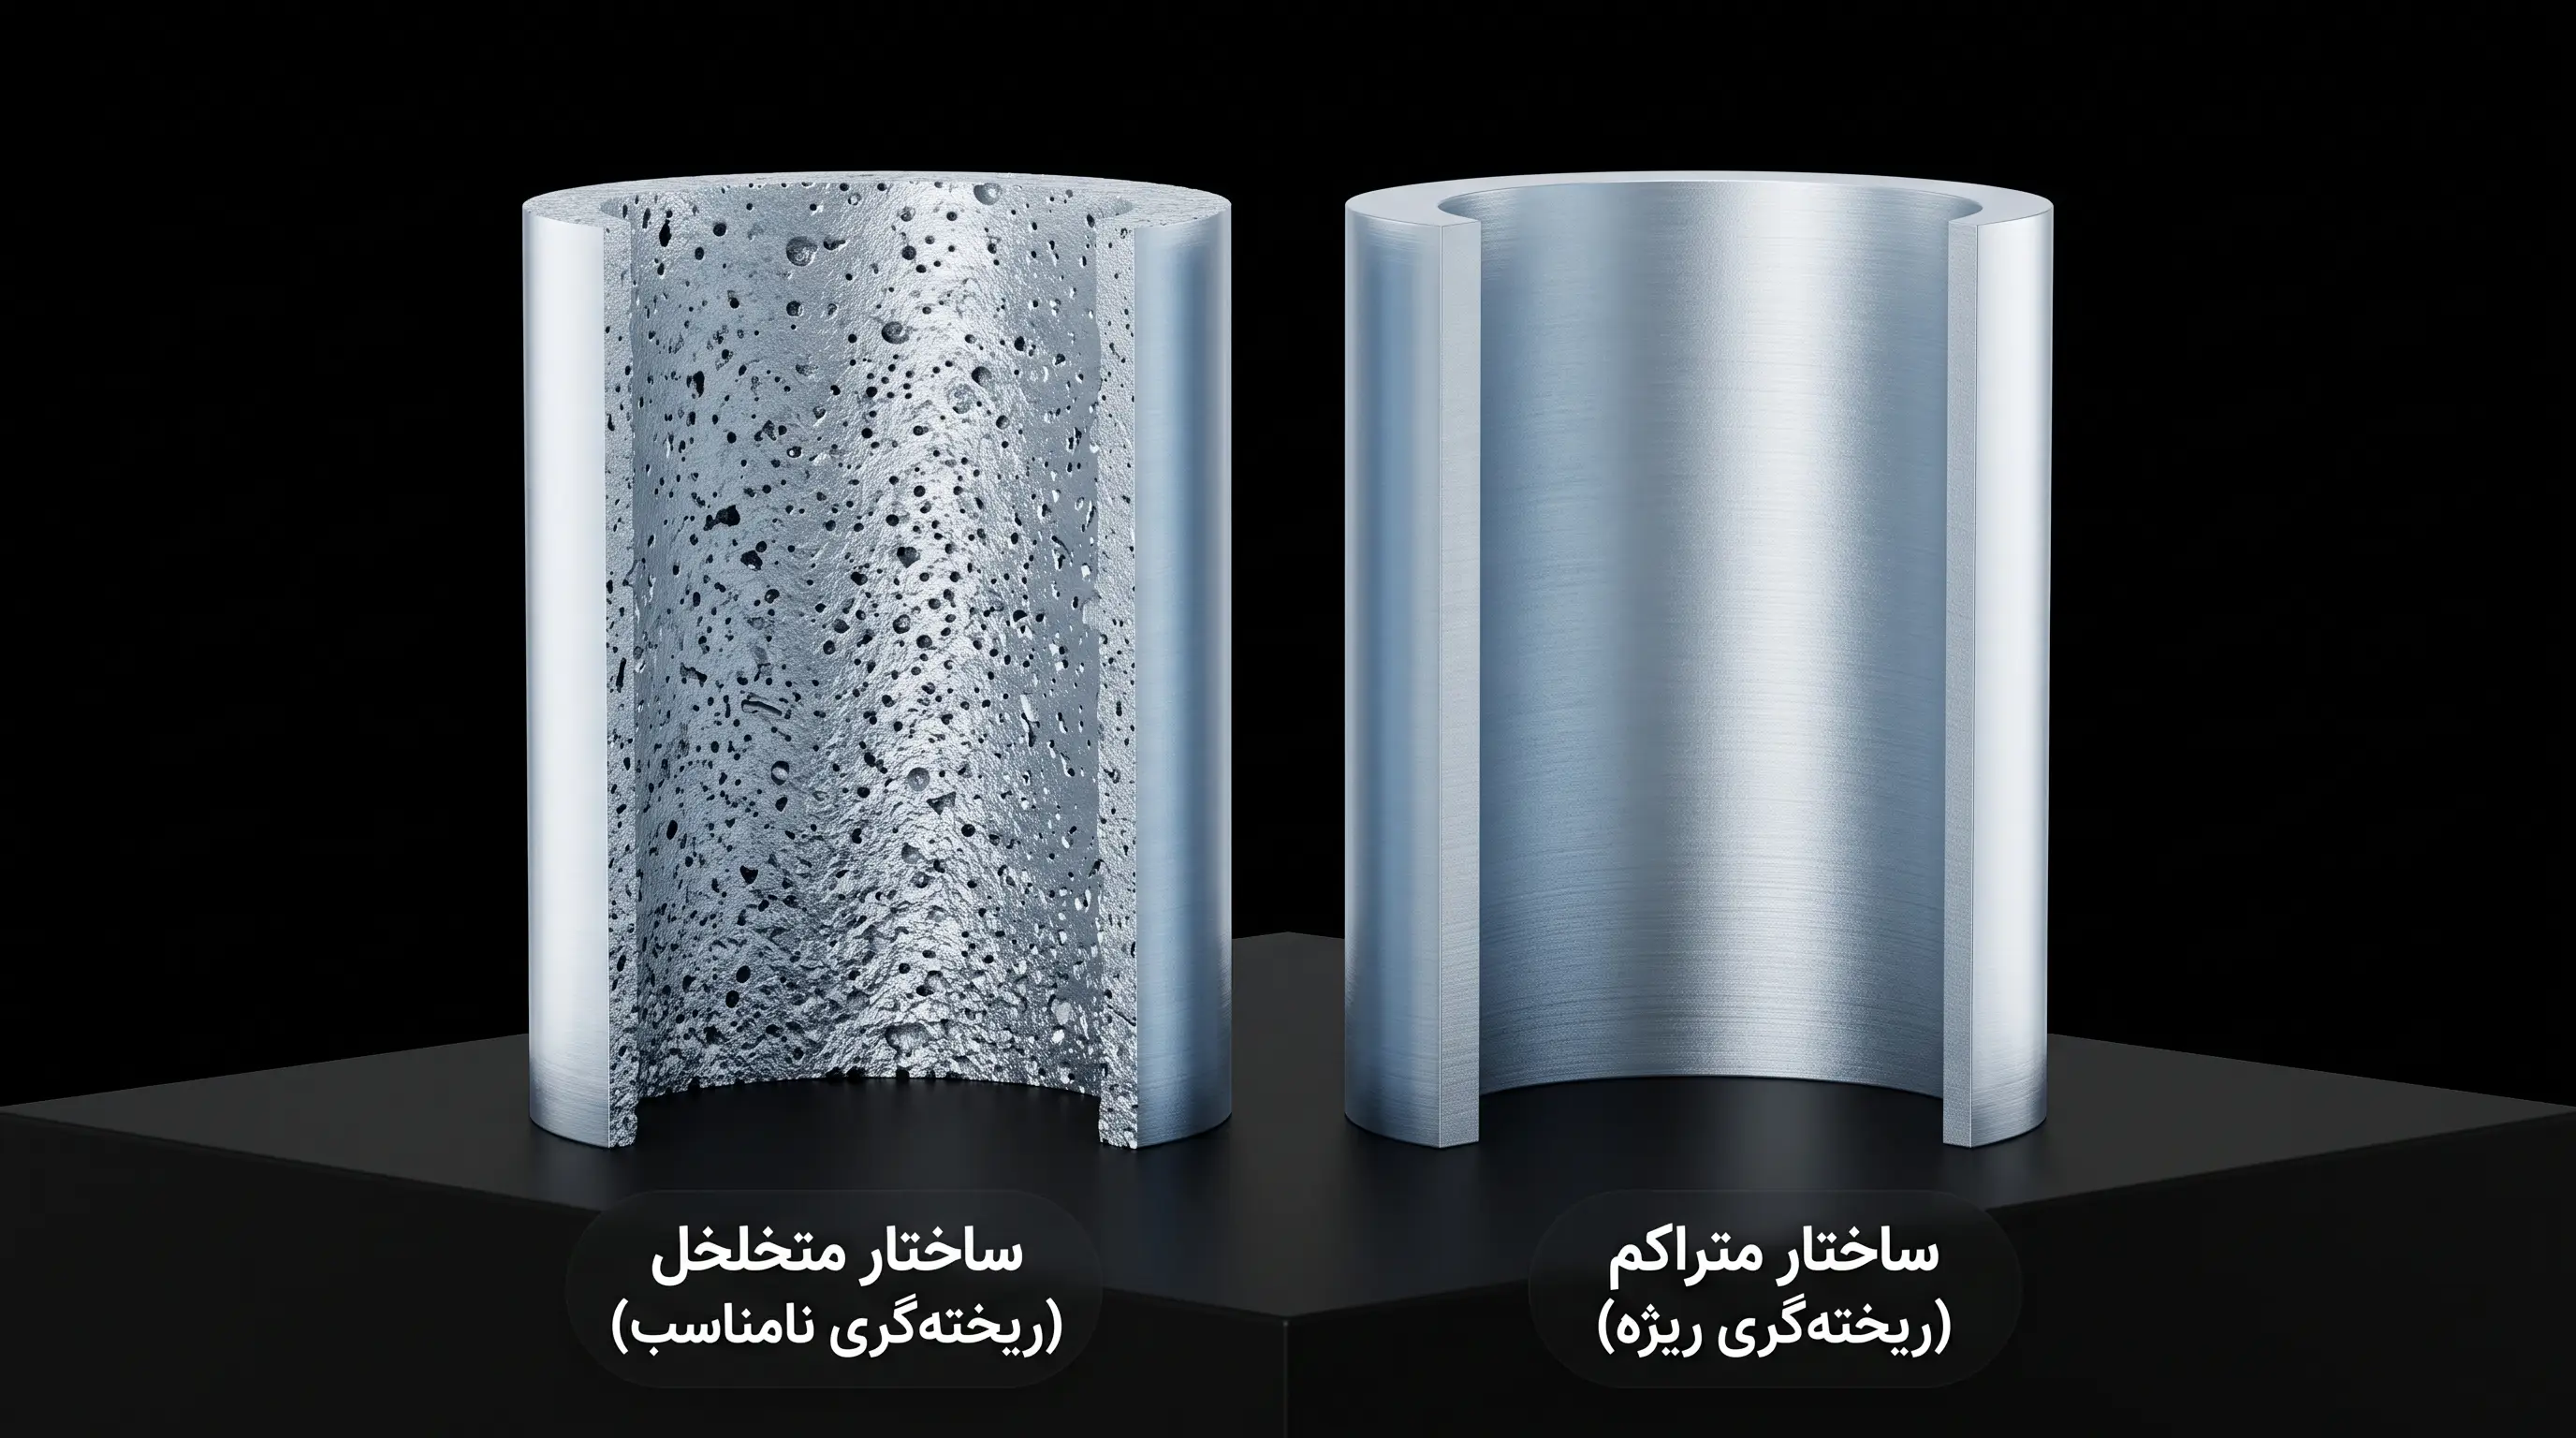
شاید کلمهی ثقلی کمی پیچیده به نظر برسد، اما معنای آن بسیار ساده است: استفاده از نیروی وزن. در این روش، ما هیچ دستگاه و پمپ قدرتمندی نداریم که فلز مایع را با فشار زیاد به درون قالب شلیک کند. در عوض، همه چیز به نیروی طبیعی جاذبهی زمین سپرده میشود. زمانی که فلزکار، پاتیل (ظرف مخصوص حمل مواد مذاب) را کج میکند، مواد تنها به دلیل وزن خودشان به آرامی وارد حفرههای قالب میشوند و شکل آن را میگیرند. درست مانند زمانی که شما آب را از یک پارچ به درون لیوان میریزید؛ آب با سنگینی خودش پایین میآید و لیوان را پر میکند. این جریان آرام و بدون فشار مصنوعی، باعث میشود که فلز فرصت کافی داشته باشد تا به آرامی در جای خود بنشیند. نتیجهی این آرامش در فرآیند تولید، ایجاد قطعاتی است که حباب هوای کمتری دارند و ساختار درونی آنها بسیار متراکم و محکم است.
تفاوت اصلی ریژه با سایر روشها در یک نگاه
اگر بخواهیم جایگاه این روش را در میان سایر روشهای تولید مشخص کنیم، باید بگوییم که ریژه یک پل تعادل میان روشهای ارزانقیمت و روشهای بسیار گرانقیمت صنعتی است. برای درک بهتر، تفاوتهای کلیدی را در موارد زیر دستهبندی کردهایم:
- در مقایسه با ریختهگری ماسهای: در روش ماسهای، قالب از جنس ماسه فشرده است و برای خارج کردن قطعه باید قالب را خراب کنید (یکبار مصرف). اما در روش ریژه، قالب فلزی و دائمی است؛ این یعنی سطح قطعهی نهایی در روش ریژه بسیار صافتر و صیقلیتر از روش ماسهای است که سطحی زبر و خشن دارد.
- در مقایسه با دایکست تحت فشار: در روشهای صنعتی پیشرفته مانند دایکست (Die Casting)، مواد با فشار بسیار زیاد دستگاه به داخل قالب تزریق میشوند. درست است که آن روش سرعت بالایی دارد، اما هزینهی دستگاههایش بسیار سنگین است. روش ریژه به دلیل استفاده از نیروی جاذبه، هزینهی بسیار کمتری دارد و برای تولید شمشهای طلا یا قطعاتی که نیاز به استحکام بالا دارند، گزینهی منطقیتری محسوب میشود.
بهطور خلاصه، هر جا که نیاز به کیفیت بالا، سطح صاف و هزینهی معقول باشد و نخواهیم درگیر پیچیدگی دستگاههای غولپیکر شویم، ریختهگری ریژه بهترین انتخاب است.
گامبهگام با مراحل انجام فرآیند ریختهگری ریژه
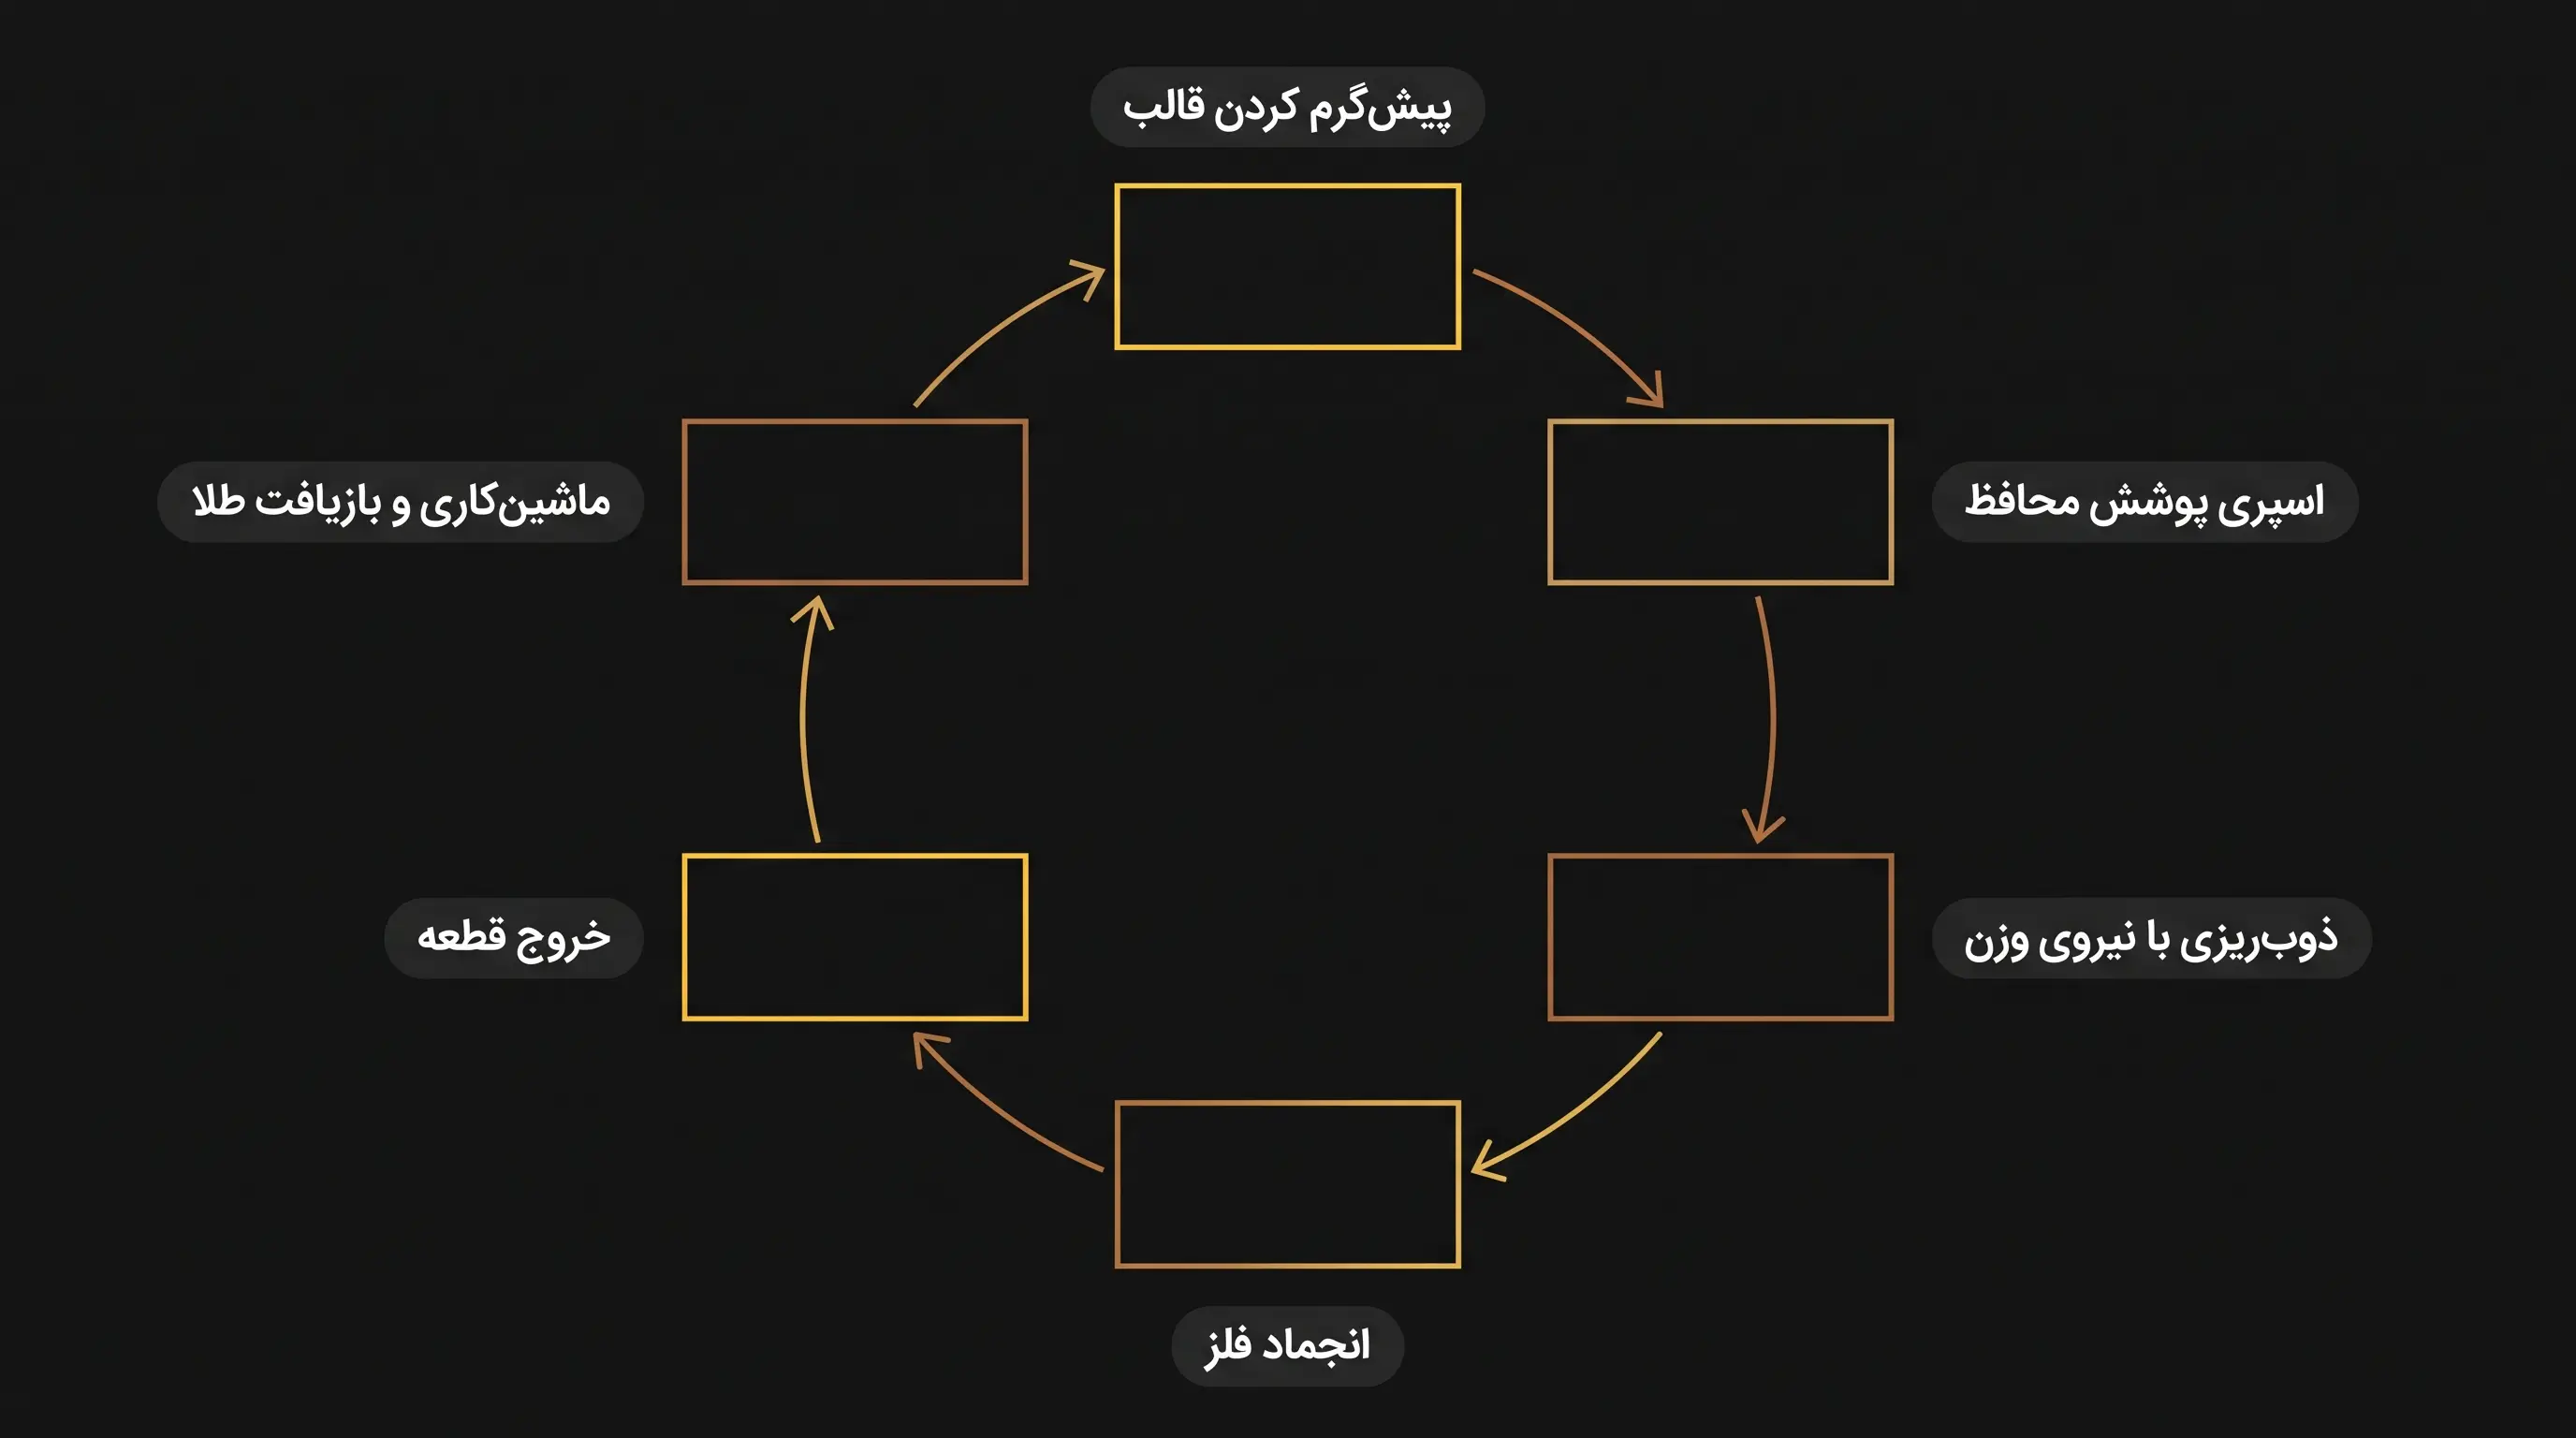
برای اینکه تصویر روشنی از این فرآیند داشته باشید، میتوانیم آن را شبیه به مراحل پخت یک کیک خانگی اما با حساسیتی بسیار بالاتر تصور کنیم. در اینجا ما با فلزات مذاب سر و کار داریم که باید با دقت و ترتیب خاصی درون قالب جای بگیرند. بیایید این مسیر جذاب را مرحله به مرحله با هم طی کنیم.
آمادهسازی و پیشگرم کردن قالب (Pre-heating)
اولین و شاید مهمترین قانون در ریختهگری این است: هرگز فلز داغ را درون قالب سرد نریزید. اگر قالب سرد باشد و ناگهان فلز مذاب با دمای بالا وارد آن شود، دو اتفاق بد میافتد: اول اینکه فلز خیلی سریع سفت میشود و قالب را کامل پر نمیکند؛ دوم اینکه ممکن است قالب به دلیل تغییر ناگهانی دما (شوک حرارتی) ترک بردارد یا حتی بشکند. بنابراین، پیش از هر کاری، قالبهای فلزی را با استفاده از مشعلهای گازی یا کورههای مخصوص گرم میکنند. این کار باعث میشود رطوبت احتمالی روی قالب بخار شود و شرایط برای پذیرایی از فلز مذاب کاملا آماده باشد.
اعمال پوشش محافظ یا کوتینگ (Coating)
پس از گرم شدن قالب، نوبت به مرحلهای میرسد که دقیقا شبیه به چرب کردن قالب کیک است. در این مرحله، اپراتور یا دستگاه، یک لایه پوشش مخصوص (معمولا از جنس مواد نسوز) را روی دیوارههای داخلی قالب اسپری میکند. این پوشش دو وظیفهی حیاتی دارد:
- جلوگیری از چسبندگی: باعث میشود قطعهی نهایی پس از سرد شدن به بدنه قالب نچسبد و راحت جدا شود.
- کنترل دما: مانند یک عایق عمل میکند و نمیگذارد گرمای فلز مذاب خیلی سریع توسط بدنه قالب گرفته شود.
ذوبریزی و پر کردن قالب با نیروی وزن
اینجا همان لحظهی اصلی فرآیند است. دو نیمهی قالب کاملا به هم چفت و قفل میشوند. سپس فلزکار با استفاده از ملاقههای مخصوص یا سیستمهای اتوماتیک، فلز مذاب را از دهانهی ورودی به داخل قالب میریزد. نکتهی کلیدی در اینجا آرامش جریان است. برخلاف روشهای دیگر که با فشار دستگاه انجام میشوند، در اینجا فقط نیروی جاذبهی زمین است که فلز را به پایین میکشد. فلز مذاب به آرامی وارد حفرهها میشود و هوای داخل قالب را به بیرون هل میدهد. این پر شدن آرام باعث میشود که تلاطم و آشفتگی در مذاب ایجاد نشود و در نتیجه، قطعه یا شمش طلا نهایی، بافتی یکدست و بدون حباب داشته باشد.
انجماد و خنکسازی قطعه (Solidification)
بعد از پر شدن قالب، باید کمی صبور باشیم. در این مرحله، فلز مذاب شروع به از دست دادن حرارت خود میکند و از حالت مایع به جامد تبدیل میشود. زمان این مرحله بسته به جنس فلز (مثلا طلا، آلومینیوم یا مس) و ضخامت قطعه متفاوت است. درست مثل ژلهای که باید در یخچال خودش را بگیرد، فلز هم باید کاملا سفت شود تا شکل هندسی قالب را به خود بگیرد. اگر عجله کنیم و قالب را زود باز کنیم، قطعه دفرمه یا خراب میشود.
باز کردن قالب و خروج قطعه (Ejection)
وقتی انجماد کامل شد، گیرههای قالب باز میشوند و دو نیمهی قالب از هم فاصله میگیرند. حالا ما یک قطعهی جامد داغ داریم. در بسیاری از دستگاهها، میلههای کوچکی به نام پین پران (Ejector Pin) وجود دارند که به آرامی قطعه را هل میدهند تا از قالب جدا شود. در کارگاههای کوچکتر یا در شمشریزی دستی طلا، این کار ممکن است با ابزارهای دستی و انبر انجام شود.
پرداخت نهایی و جداسازی زائدهها (Trimming)
قطعهای که از قالب خارج میشود، هنوز آمادهی استفاده نیست. چرا؟ چون فلزاتی که در مسیرهای ورودی (راهگاهها) منجمد شدهاند، هنوز به قطعه اصلی چسبیدهاند. همچنین ممکن است لبههای تیز و اضافهای در محل اتصال دو نیمهی قالب ایجاد شده باشد که به آنها پلیسه (Flash) میگویند. در مرحلهی آخر، این قسمتهای اضافی بریده میشوند، قطعه سمبادهکاری یا ماشینکاری میشود و در نهایت تمیز میگردد تا به شکل نهایی و براق خود برسد. در مورد طلا، این ضایعات و بریدهها مجددا ذوب میشوند تا هیچ ذرهای از این فلز گرانبها هدر نرود.
انواع روشهای اجرای ریختهگری ریژه در صنعت
اگرچه اصل ماجرا در تمام روشهای ریختهگری ریژه یکسان است و در همه آنها از نیروی جاذبه برای پر کردن قالب استفاده میشود، اما ابزار و تجهیزات کار میتواند بسیار متفاوت باشد. بسته به اینکه شما صاحب یک کارگاه کوچک طلاسازی هستید یا مدیر یک کارخانه بزرگ قطعهسازی، شیوهی اجرای کار فرق میکند. به طور کلی، ما سه روش اصلی برای انجام این کار داریم:
روش دستی (Manual)؛ مناسب برای کارگاههای کوچک
این روش، سنتیترین و سادهترین شکل کار است که هنوز هم در بسیاری از کارگاههای طلاسازی و تولیدیهای کوچک رواج دارد. در روش دستی، تقریبا همه چیز وابسته به مهارت و قدرت بدنی نیروی انسانی است.
- نحوه کار: فلزکار با استفاده از انبرهای مخصوص، بوته یا ملاقه را برمیدارد و مواد مذاب را با دست درون قالب میریزد. باز و بسته کردن قالب هم معمولا با گیرههای دستی انجام میشود.
- مزایا: هزینهی راهاندازی این روش بسیار پایین است و نیاز به دستگاههای پیچیده ندارد. برای تولید شمشهای طلا یا قطعاتی که تعدادشان محدود است، این روش عالی است.
- معایب: سرعت تولید پایین است و کیفیت نهایی قطعه تا حد زیادی به لرزش دست و مهارت استادکار بستگی دارد. همچنین کار با فلزات مذاب داغ، خطرات ایمنی بیشتری برای کارگر دارد.
روش نیمه اتوماتیک؛ تعادل میان سرعت و هزینه
زمانی که حجم سفارشها بالا میرود و نیروی انسانی دیگر قادر به جابجایی قالبهای سنگین نیست، روش نیمهاتوماتیک وارد میدان میشود. این روش یک همکاری هوشمندانه بین انسان و ماشین است.
- نحوه کار: در اینجا معمولا سیستمهای هیدرولیک (جکهای روغنی قدرتمند) وظیفهی باز و بسته کردن قالبهای سنگین و بیرون انداختن قطعه را بر عهده دارند. اما مرحلهی حساس ریختن مواد مذاب، ممکن است همچنان توسط اپراتور و با نظارت مستقیم او انجام شود.
- مزایا: خستگی کارگر بسیار کمتر میشود و سرعت تولید نسبت به روش دستی افزایش مییابد.
- کاربرد: این روش برای کارگاههای متوسط که میخواهند تیراژ تولید خود را بالا ببرند اما بودجهی خرید رباتهای پیشرفته را ندارند، بهترین گزینه است.
روش تمام اتوماتیک؛ تولید انبوه با ماشینآلات پیشرفته
اینجا وارد دنیای کارخانههای بزرگ و خطوط تولید صنعتی میشویم. در روش تمام اتوماتیک، نقش انسان به ناظر و برنامهریز تبدیل میشود و تمام کارهای فیزیکی توسط ماشین انجام میگیرد.
- نحوه کار: یک بازوی رباتیک دقیق، مقدار مشخصی از فلز مذاب را برمیدارد و با سرعتی تنظیمشده درون قالب میریزد. زمان خنکسازی، باز شدن قالب و خارج کردن قطعه، همگی توسط کامپیوتر کنترل میشوند.
- مزایا: سرعت تولید بسیار بالاست و چون خطای انسانی حذف میشود، تمام قطعات تولیدی دقیقا شبیه به هم و با کیفیتی یکسان هستند.
- معایب: هزینهی خرید و نگهداری این دستگاهها بسیار سنگین است و برای تولیدات کمحجم یا کارگاههای کوچک طلاسازی صرفهی اقتصادی ندارد.
چه فلزاتی برای ریختهگری در قالب ریژه مناسب هستند؟
در دنیای ریختهگری، یک قانون کلی وجود دارد: جنس قالب باید در برابر گرمای فلز مذاب مقاومت کند. به همین دلیل، فلزاتی مانند آهن و فولاد که دمای ذوب بسیار بالایی دارند، معمولا مناسب این روش نیستند زیرا باعث خرابی یا ذوب شدن خود قالب میشوند. روش ریژه یا همان ثقلی، مخصوص گروهی از فلزات است که به آنها فلزات غیرآهنی میگویند. این فلزات دمای ذوب متوسط یا پایینی دارند و به راحتی در قالب جاری میشوند. در ادامه، مهمترین این فلزات را بررسی میکنیم.
طلا و نقره؛ کاربرد قالب ریژه در ساخت شمش و طلای آبشده
در کارگاههای طلاسازی، از قالبهای ریژه (که معمولا از جنس چدن یا گرافیت هستند) برای دو منظور اصلی استفاده میشود:
- تولید شمش طلا: شمشهایی که ظاهر بسیار منظم، سطحی صاف و ابعادی دقیق دارند، حاصل ریختهگری در این قالبها هستند.
- تولید طلای آبشده: وقتی طلاهای متفرقه و دستدوم ذوب میشوند تا دوباره به چرخهی تولید بازگردند، آنها را درون قالبهای ریژه میریزند. به محصول نهایی این کار طلای آب شده (قطعه طلایی با عیار و وزن مشخص که از ذوب طلاهای کهنه به دست آمده) میگویند.
دلیل استفاده از قالب ریژه برای طلا و نقره این است که سطح داخلی قالب بسیار صیقلی است و باعث میشود حتی یک ذره از این فلز گرانبها به دیوارهها نچسبد و هدر نرود. همچنین انجماد سریع در این قالبها، به تعیین عیار دقیقتر کمک میکند.
آلیاژهای آلومینیوم (پرکاربردترین فلز در قطعات صنعتی)
اگر از دنیای طلا فاصله بگیریم و به صنعت نگاه کنیم، پادشاه ریختهگری ریژه، آلومینیوم است. این فلز به دلیل وزن سبک و مقاومت خوبی که دارد، در صنایع مختلف بسیار محبوب است. از آنجا که آلومینیوم ذوبخوری (سیالیت) خوبی دارد، به راحتی تمام جزئیات قالب را پر میکند. بسیاری از قطعاتی که روزانه با آنها سر و کار دارید، مثل پیستونهای موتور خودرو، سرسیلندرها و حتی برخی ظروف آشپزخانه با این روش و با استفاده از آلیاژهای آلومینیوم ساخته میشوند.
آلیاژهای مس و روی (تولید قطعات برنجی و زاماک)
گروه بعدی، خانوادهی مس و روی هستند. آلیاژهای مس (مانند برنج که ترکیبی از مس و روی است) بیشتر برای قطعاتی استفاده میشوند که نیاز به زیبایی ظاهری یا مقاومت در برابر زنگزدگی دارند؛ مانند شیرآلات لوکس ساختمانی یا اتصالات لولهکشی. با توجه به کاربرد گسترده این آلیاژها در صنایع مختلف و مقاومت بالای آنها، خرید مس به عنوان یک فلز پایه برای تأمین مواد اولیه قطعهسازی، اهمیت اقتصادی ویژهای دارد. همچنین فلز روی، پایهی اصلی آلیاژی به نام زاماک (ترکیبی از روی، آلومینیوم، منیزیم و مس) است. زاماک در صنعت بسیار پرکاربرد است و قطعاتی مانند دستگیرهی در، قطعات قفل و یراقآلات کیف و کفش معمولا با این روش تولید میشوند.
منیزیم و سایر فلزات رنگین با دمای ذوب متوسط
منیزیم سبکترین فلز ساختمانی است که در این روش استفاده میشود. در صنایعی که کاهش وزن اهمیت حیاتی دارد (مانند صنایع هوافضا یا ساخت بدنهی لپتاپهای خاص)، از آلیاژهای منیزیم در قالبهای ریژه استفاده میکنند. البته کار با منیزیم به دلیل اشتعالزا بودن مذاب آن، نیاز به تخصص و ایمنی بالایی دارد.
جدول: مقایسه دمای ذوب طلا با سایر فلزات در فرآیند ریژه
برای اینکه دید بهتری نسبت به تفاوت حرارتی این فلزات داشته باشید، جدول زیر را برایتان آماده کردهایم. دانستن این دماها به شما کمک میکند بفهمید چرا برای ذوب هر فلز، به تجهیزات و قالبهای متفاوتی نیاز است.
| نام فلز | دمای ذوب تقریبی (درجه سانتیگراد) | کاربرد اصلی در ریختهگری ریژه |
|---|---|---|
| طلا | ۱۰۶۴ | تولید شمش استاندارد و طلای آبشده |
| نقره | ۹۶۱ | ساخت شمش نقره و ظروف تزئینی |
| آلومینیوم | ۶۶۰ | قطعات خودرو (پیستون، سرسیلندر) و ظروف |
| منیزیم | ۶۵۰ | قطعات بسیار سبک هواپیما و الکترونیک |
| روی (زاماک) | ۴۲۰ | یراقآلات، دستگیره و قطعات مکانیکی کوچک |
| آهن/فولاد | ۱۵۳۸ | نامناسب (دمای بسیار بالا به قالب آسیب میزند) |
مقایسه تخصصی: تفاوت ریختهگری ریژه با ماسهای و دایکست
در دنیای تولید قطعات فلزی و حتی شمشهای طلا، انتخاب بهترین روش درست مانند انتخاب وسیلهی نقلیه برای سفر است. گاهی اوقات دوچرخه (روشی ساده و ارزان) کار شما را راه میاندازد و گاهی به یک هواپیما (روشی سریع و گران) نیاز دارید. برای اینکه بدانیم جایگاه دقیق ریختهگری ریژه کجاست، باید آن را با دو رقیب اصلیاش یعنی روش ماسهای و روش دایکست مقایسه کنیم.
ریژه در برابر ریختهگری ماسهای؛ کدام باکیفیتتر است؟
برای درک تفاوت این دو، تصور کنید میخواهید یک مجسمه بسازید. ریختهگری ماسهای شبیه به ساختن قلعهی شنی در ساحل است؛ سطح آن کمی زبر است و دانههای شن روی آن اثر میگذارند. اما ریختهگری ریژه شبیه به درست کردن ژله در یک قالب فلزی صیقلی است؛ سطح آن صاف و شفاف میشود.
- کیفیت سطح: در روش ماسهای، چون فلز مذاب با دانههای شن در تماس است، سطح قطعهی نهایی زبر و خشن میشود و نیاز به سمبادهکاری زیادی دارد. اما در روش ریژه، به دلیل تماس با قالب فلزی صاف، قطعهای با سطح بسیار تمیز و ابعاد دقیق تحویل میگیریم. این موضوع در تولید شمش طلا بسیار حیاتی است، زیرا زیبایی و براق بودن سطح شمش اهمیت زیادی دارد.
- استحکام: قطعات تولید شده با روش ریژه، به دلیل انجماد سریعتر، ساختار فشردهتر و محکمتری نسبت به روش ماسهای دارند.
نتیجه: اگر دنبال کیفیت بالا، سطح صاف و استحکام هستید، روش ریژه برندهی قطعی است. روش ماسهای بیشتر برای تولید نمونههای اولیه یا قطعات خیلی بزرگ و کمتعداد کاربرد دارد.
ریژه در برابر دایکست (تحت فشار)؛ کدام ارزانتر است؟
حالا بیایید ریژه را با غول مرحلهی آخر، یعنی دایکست (Die Casting) مقایسه کنیم. دایکست یا همان ریختهگری تحت فشار، روشی است که در آن فلز با فشار وحشتناک دستگاه به داخل قالب تزریق میشود.
- هزینهی اولیه: دستگاههای دایکست و قالبهای فولادی مخصوص آنها بسیار گرانقیمت هستند. راهاندازی خط تولید دایکست سرمایهی سنگینی میخواهد. در مقابل، ریختهگری ریژه نیاز به ماشینآلات پیچیده ندارد و هزینهی ساخت قالبهای آن بسیار کمتر است.
- تیراژ تولید: اگر قرار است ۱۰ میلیون قطعه تولید کنید، دایکست به صرفه است چون سرعت عجیبی دارد. اما اگر میخواهید چند هزار قطعه (یا تعدادی شمش طلا) تولید کنید، هزینهی سنگین دایکست اصلا توجیه اقتصادی ندارد و روش ریژه بسیار ارزانتر تمام میشود.
نتیجه: برای تولیدات با تیراژ متوسط و کسانی که نمیخواهند میلیاردی هزینه کنند، روش ریژه اقتصادیترین و منطقیترین گزینه است.
جدول مقایسهای: هزینه، سرعت و دقت در سه روش اصلی
برای اینکه بتوانید در یک نگاه تصمیم بگیرید، تمام تفاوتها را در جدول زیر خلاصه کردهایم. این جدول به شما کمک میکند جایگاه طلایی روش ریژه را بهتر درک کنید.
| فاکتور مقایسه | ریختهگری ماسهای (سنتی) | ریختهگری ریژه (ثقلی) | دایکست (تحت فشار) |
|---|---|---|---|
| هزینهی ساخت قالب | بسیار ارزان (قالب یکبار مصرف) | متوسط (قالب دائم و بادوام) | بسیار گران (قالبهای پیچیده) |
| کیفیت سطح قطعه | زبر و خشن (نیاز به پرداخت زیاد) | صاف و عالی (ایدهآل برای طلا) | بسیار صاف و دقیق |
| سرعت تولید | پایین | متوسط و خوب | بسیار بالا |
| استحکام قطعه | معمولی | بسیار بالا | خوب (اما احتمال وجود حباب هوا) |
| بهترین کاربرد | ساخت نمونه اولیه یا قطعات تکی | تولید شمش طلا و قطعات با تیراژ متوسط | تولید انبوه قطعات صنعتی ریز |
مزایا و معایب ریختهگری ریژه؛ چرا این روش محبوب است؟
هیچ روشی در دنیای صنعت یا بازار طلا وجود ندارد که صددرصد کامل و بدون نقص باشد. انتخاب روش درست، همیشه سبکسنگین کردن مزایا در برابر معایب است. اما چرا بسیاری از تولیدکنندگان شمش طلا و قطعات صنعتی، با وجود روشهای جدیدتر، همچنان به ریختهگری ریژه وفادار ماندهاند؟ بیایید کفه ترازو را بررسی کنیم تا ببینیم آیا این روش ارزش سرمایهگذاری را دارد یا خیر.
مزایای کلیدی
استفاده از قالبهای دائمی فلزی در این روش، ویژگیهای مثبت زیادی را به محصول نهایی اضافه میکند که در روشهای سنتی خبری از آنها نیست. مهمترین نقاط قوت این روش عبارتاند از:
سطح صاف و کیفیت ظاهری بالا:
اولین چیزی که در خرید شمش طلا یا یک قطعهی تزئینی جلب توجه میکند، زیبایی و صاف بودن سطح آن است. در ریختهگری ریژه، چون فلز مذاب با دیوارهی صیقلی و فلزی قالب در تماس است، محصول نهایی سطحی بسیار صاف و تمیز دارد. این یعنی بعد از تولید، نیاز چندانی به سمبادهکاری و پرداخت (تمیزکاری نهایی برای براق شدن) نیست و ظاهر کار بسیار حرفهای به نظر میرسد.
خواص مکانیکی عالی و استحکام قطعه:
وقتی فلز مذاب درون قالب فلزی ریخته میشود، به دلیل رسانایی بالای قالب، گرما را سریع از دست میدهد و زود خنک میشود. این شوک حرارتی کنترلشده باعث میشود دانهبندی مولکولی فلز ریزتر و فشردهتر شود. نتیجه؟ قطعهای که تولید میشود پوک نیست، تراکم بالایی دارد و در برابر ضربه و فشار بسیار مقاومتر از قطعاتی است که در قالبهای شنی تولید شدهاند.
سرعت تولید بالاتر نسبت به روش ماسهای:
در روش ماسهای، برای ساخت هر قطعه باید یک قالب جدید شنی بسازید و بعد از ریختن مواد، آن را خراب کنید. اما در ریژه، یک قالب ثابت دارید که هزاران بار باز و بسته میشود. این ویژگی باعث میشود سرعت تولید، بهویژه برای سفارشهای تعداد بالا، بسیار بیشتر باشد و در زمان صرفهجویی شود.
معایب و محدودیتها
با وجود تمام خوبیها، این روش محدودیتهایی هم دارد که باعث میشود برای هر کاری مناسب نباشد. دانستن این نقاط ضعف به شما کمک میکند تصمیم درستتری بگیرید:
هزینهی اولیهی بالای ساخت قالب:
ساختن خود قالب ریژه که معمولا از جنس فولاد یا چدن مرغوب است، نیاز به ماشینکاری دقیق (تراش دادن فلز با دستگاههای پیشرفته برای رسیدن به شکل دلخواه) دارد. این کار هزینه و زمان زیادی میبرد. بنابراین اگر قرار است فقط ۱۰ یا ۲۰ قطعه تولید کنید، هزینهی ساخت قالب اصلا مقرونبهصرفه نیست و روش ریژه گران تمام میشود. این روش وقتی سودآور است که بخواهید هزاران قطعه تولید کنید تا هزینهی قالب سرشکن شود.
محدودیت در تولید قطعات با هندسهی بسیار پیچیده:
قالبهای ریژه باید طوری طراحی شوند که باز شوند و قطعهی سفتشده به راحتی از آن بیرون بیاید. اگر قطعهی مورد نظر شما دارای فرورفتگیها، حفرههای داخلی پیچیده یا زوایای عجیبوغریب باشد، ممکن است موقع باز شدن قالب، قطعه گیر کند. بنابراین برای طرحهای خیلی پیچیده و تودرتو، این روش مناسب نیست.
نامناسب برای فلزات با دمای ذوب بسیار بالا (مثل فولاد):
همانطور که گفتیم، جنس خود قالب معمولا از فولاد یا چدن است. اگر بخواهیم فلزی مثل فولاد را که دمای ذوبش بسیار بالاست در این قالبها بریزیم، خود قالب هم شروع به ذوب شدن یا دفرمه شدن میکند. به همین دلیل، ریختهگری ریژه بیشتر مخصوص فلزات رنگین با دمای ذوب پایینتر (مثل طلا، آلومینیوم، مس و روی) است و برای فلزات آهنی کاربرد چندانی ندارد.
کاربردهای صنعتی ریختهگری ریژه؛ از خودرو تا دکوراسیون
شاید تصور کنید که ریختهگری فقط مخصوص کارخانههای بزرگ و دودکشدار است، اما واقعیت این است که ردپای این روش در جایجای زندگی ما دیده میشود؛ از خودرویی که سوار میشویم تا وسایل آشپزخانه و حتی قطعات طلا که سرمایهگذاری میکنیم. دلیل این گستردگی ساده است: این روش تعادل بسیار خوبی بین کیفیت، استحکام و هزینه ایجاد کرده است. بیایید با هم ببینیم این قالبهای فلزی در کدام صنایع نقش کلیدی بازی میکنند.
صنعت خودروسازی (پیستون، سرسیلندر و سیستم ترمز)
قلب تپندهی هر خودرو، موتور آن است و قطعات موتور باید در برابر گرمای شدید و ضربات مداوم مقاومت کنند. اگر این قطعات با روشهای ضعیف ساخته شوند، خیلی زود ترک میخورند یا میشکنند. به همین دلیل، خودروسازان برای تولید قطعات حساس آلومینیومی، به سراغ ریختهگری ریژه میروند. مهمترین قطعاتی که با این روش در خودروی شما ساخته شدهاند عبارتند از:
- پیستونها: قطعات استوانهای که در موتور بالا و پایین میروند و فشار زیادی را تحمل میکنند.
- سرسیلندر: درپوش اصلی موتور که روی سیلندرها قرار میگیرد و باید در برابر حرارت بسیار بالا مقاوم باشد.
- سیستم ترمز: قطعاتی مانند کالیپر ترمز (بخشی که لنت ترمز را نگه میدارد) که امنیت سرنشینان به استحکام آنها وابسته است.
استفاده از روش ریژه باعث میشود این قطعات بافتی متراکم و بدون حباب داشته باشند و در شرایط سخت رانندگی، عملکرد مطمئنی از خود نشان دهند.
صنایع روشنایی و تولید لوستر
اگر به لوسترهای برنجی قدیمی یا پایههای چراغهای خیابانی دقت کرده باشید، متوجه وزن سنگین و طرحهای زیبای آنها شدهاید. در صنعت دکوراسیون و روشنایی، زیبایی ظاهری و صاف بودن سطح قطعه حرف اول را میزند. تولیدکنندگان لوستر و قطعات تزئینی، از قالبهای ریژه استفاده میکنند تا بتوانند قطعاتی با آلیاژهای برنج یا آلومینیوم بسازند که هم سطح صیقلی داشته باشند و هم بتوان روی آنها آبکاریهای طلایی یا نقرهای انجام داد. اگر این قطعات با روش ماسهای ساخته میشدند، سطح آنها زبر و دانهدانه میشد و زیبایی لازم را برای دکوراسیون خانه نداشت.
تجهیزات آشپزخانه و لوازم خانگی
بسیاری از قطعاتی که هر روز با آنها کار میکنید، حاصل همین فرآیند هستند. برای مثال:
- شعلهپخشکنهای اجاق گاز: آن قطعات گرد و سنگین روی اجاق که باید سالها در برابر آتش مستقیم دوام بیاورند.
- بدنهی چرخگوشت: قسمت حلزونی و بدنهی اصلی که باید فشار زیادی را هنگام چرخ کردن گوشت تحمل کند.
- کف اتو: صفحهی فلزی زیر اتو که باید کاملا صاف باشد تا لباس را نخکش نکند و گرما را به خوبی منتقل کند.
همه این قطعات نیاز دارند که هم محکم باشند و هم انتقال حرارت خوبی داشته باشند؛ ویژگیهایی که ریختهگری ریژه به خوبی آنها را تأمین میکند.
جایگاه قالب ریژه در صنعت طلا و جواهرسازی (شمشریزی)
و اما میرسیم به دنیای طلا. در این بازار، دقت حرف اول را میزند و حتی از دست رفتن چند سوت طلا (واحد بسیار کوچک وزن در طلا) هم ضرر محسوب میشود. به همین دلیل، قالبهای ریژه ابزار دست راست هر کارگاه طلاسازی هستند. کاربرد اصلی این روش در طلاسازی شامل موارد زیر است:
- تولید شمش طلا: وقتی طلا ذوب میشود، آن را در قالبهای ریژهی چدنی یا گرافیتی میریزند تا تبدیل به شمشهای استاندارد شود. این قالبها باعث میشوند شمش نهایی سطحی آینهای و بسیار تمیز داشته باشد که برای خریداران و سرمایهگذاران جذاب است.
- ساخت طلای آبشده: طلافروشان برای اینکه طلاهای دستدوم و شکسته را دوباره به چرخه برگردانند، آنها را ذوب کرده و در قالبهای ریژه میریزند. قطعهی حاصل که معمولا شکلی مکعبی و دراز دارد، همان طلای آبشده است که این روزها طرفداران زیادی برای سرمایهگذاری دارد.
مهمترین دلیل استفاده از قالب ریژه برای طلا این است که فلز مذاب به دیوارهی قالب نمیچسبد. این یعنی تمام طلایی که ذوب شده، بدون کموکاست تبدیل به شمش میشود و هیچچیزی هدر نمیرود؛ موضوعی که در فلزات گرانبها حیاتی است.
امروزه با پیشرفت تکنولوژی، دیگر نیازی به مراجعه حضوری برای سرمایهگذاری نیست؛ شما میتوانید برای خرید طلا و همچنین خرید نقره با بالاترین استانداردهای ریختهگری و عیار تضمینشده، میتوانید از پلتفرمهای معتبری مانند پلتفرم سرمایه گذاری گرمی استفاده کنید.
منابع: