آموزش گامبهگام ساخت لحیم نقره؛ از فرمولهای دقیق ذوب تا نورد کردن
شاید تصور کنید که ساخت مواد مصرفی جواهرسازی نیاز به تجهیزات عجیب و پیچیدهی آزمایشگاهی دارد، اما واقعیت این است که شما میتوانید با همان ابزارهای سادهی روی میز کارتان، بهترین نوع لحیم نقره را تولید کنید. یادگیری این مهارت نه تنها شما را از مراجعههای مکرر به بازار بینیاز میکند، بلکه اعتمادبهنفس شما را به عنوان یک سازنده بالا میبرد. در این راهنمای گامبهگام، بدون درگیر شدن با اصطلاحات پیچیدهی شیمی، مستقیما سراغ کوره و بوته میرویم تا ساخت لحیم را به صورت عملی تجربه کنید.
ابزار و مواد اولیه ضروری برای ساخت لحیم نقره در کارگاه
برای شروع هر کار فنی و دقیقی، قدم اول شناخت و تهیهی ابزار مناسب است. ساخت لحیم نقره نیز مانند آشپزی حرفهای است؛ اگر مواد اولیهی باکیفیت و ابزار درستی نداشته باشید، نتیجهی نهایی هرگز راضیکننده نخواهد بود. در این بخش، تمام آنچه را که برای تبدیل شدن به یک سازندهی ماهر لحیم نیاز دارید، بررسی میکنیم.
فلزات اصلی: نقره خالص (پنبه)، برنج و شمش روی (Zinc)
پایهی اصلی کار ما ترکیب چند فلز خاص است که با نسبتهای دقیق کنار هم قرار میگیرند. برای شروع کار و تضمین کیفیت اتصال، خرید نقره خالص (نقره پنبه) با عیار ۹۹۹، اولین و مهمترین قدم پیش از ترکیب آلیاژها است. برای ساخت لحیم نقره، شما به سه فلز کلیدی نیاز دارید:
- نقره خالص یا نقره پنبه: منظور از نقره پنبه همان دانههای ریز و خالص نقره است که عیار (درجه خلوص فلز) آن 999 است. استفاده از نقرههای بازیافتی یا سکههای قدیمی به دلیل داشتن ناخالصی، کیفیت لحیم شما را به شدت پایین میآورد.
- فلز برنج: این آلیاژ که ترکیبی از مس و روی است، نقش مهمی در کاهش نقطهی ذوب (دمایی که فلز در آن مایع میشود) و استحکام لحیم دارد.
- شمش روی: فلز روی که در بازار به نام زینگ هم شناخته میشود، یک مکمل عالی برای روانتر شدن لحیم و پایین آوردن بیشتر دمای ذوب است تا هنگام کار، قطعهی اصلی شما آسیب نبیند.
تفاوت استفاده از برنج خالص در برابر دمقیچیهای بازاری (نکات خرید در بازار ایران)
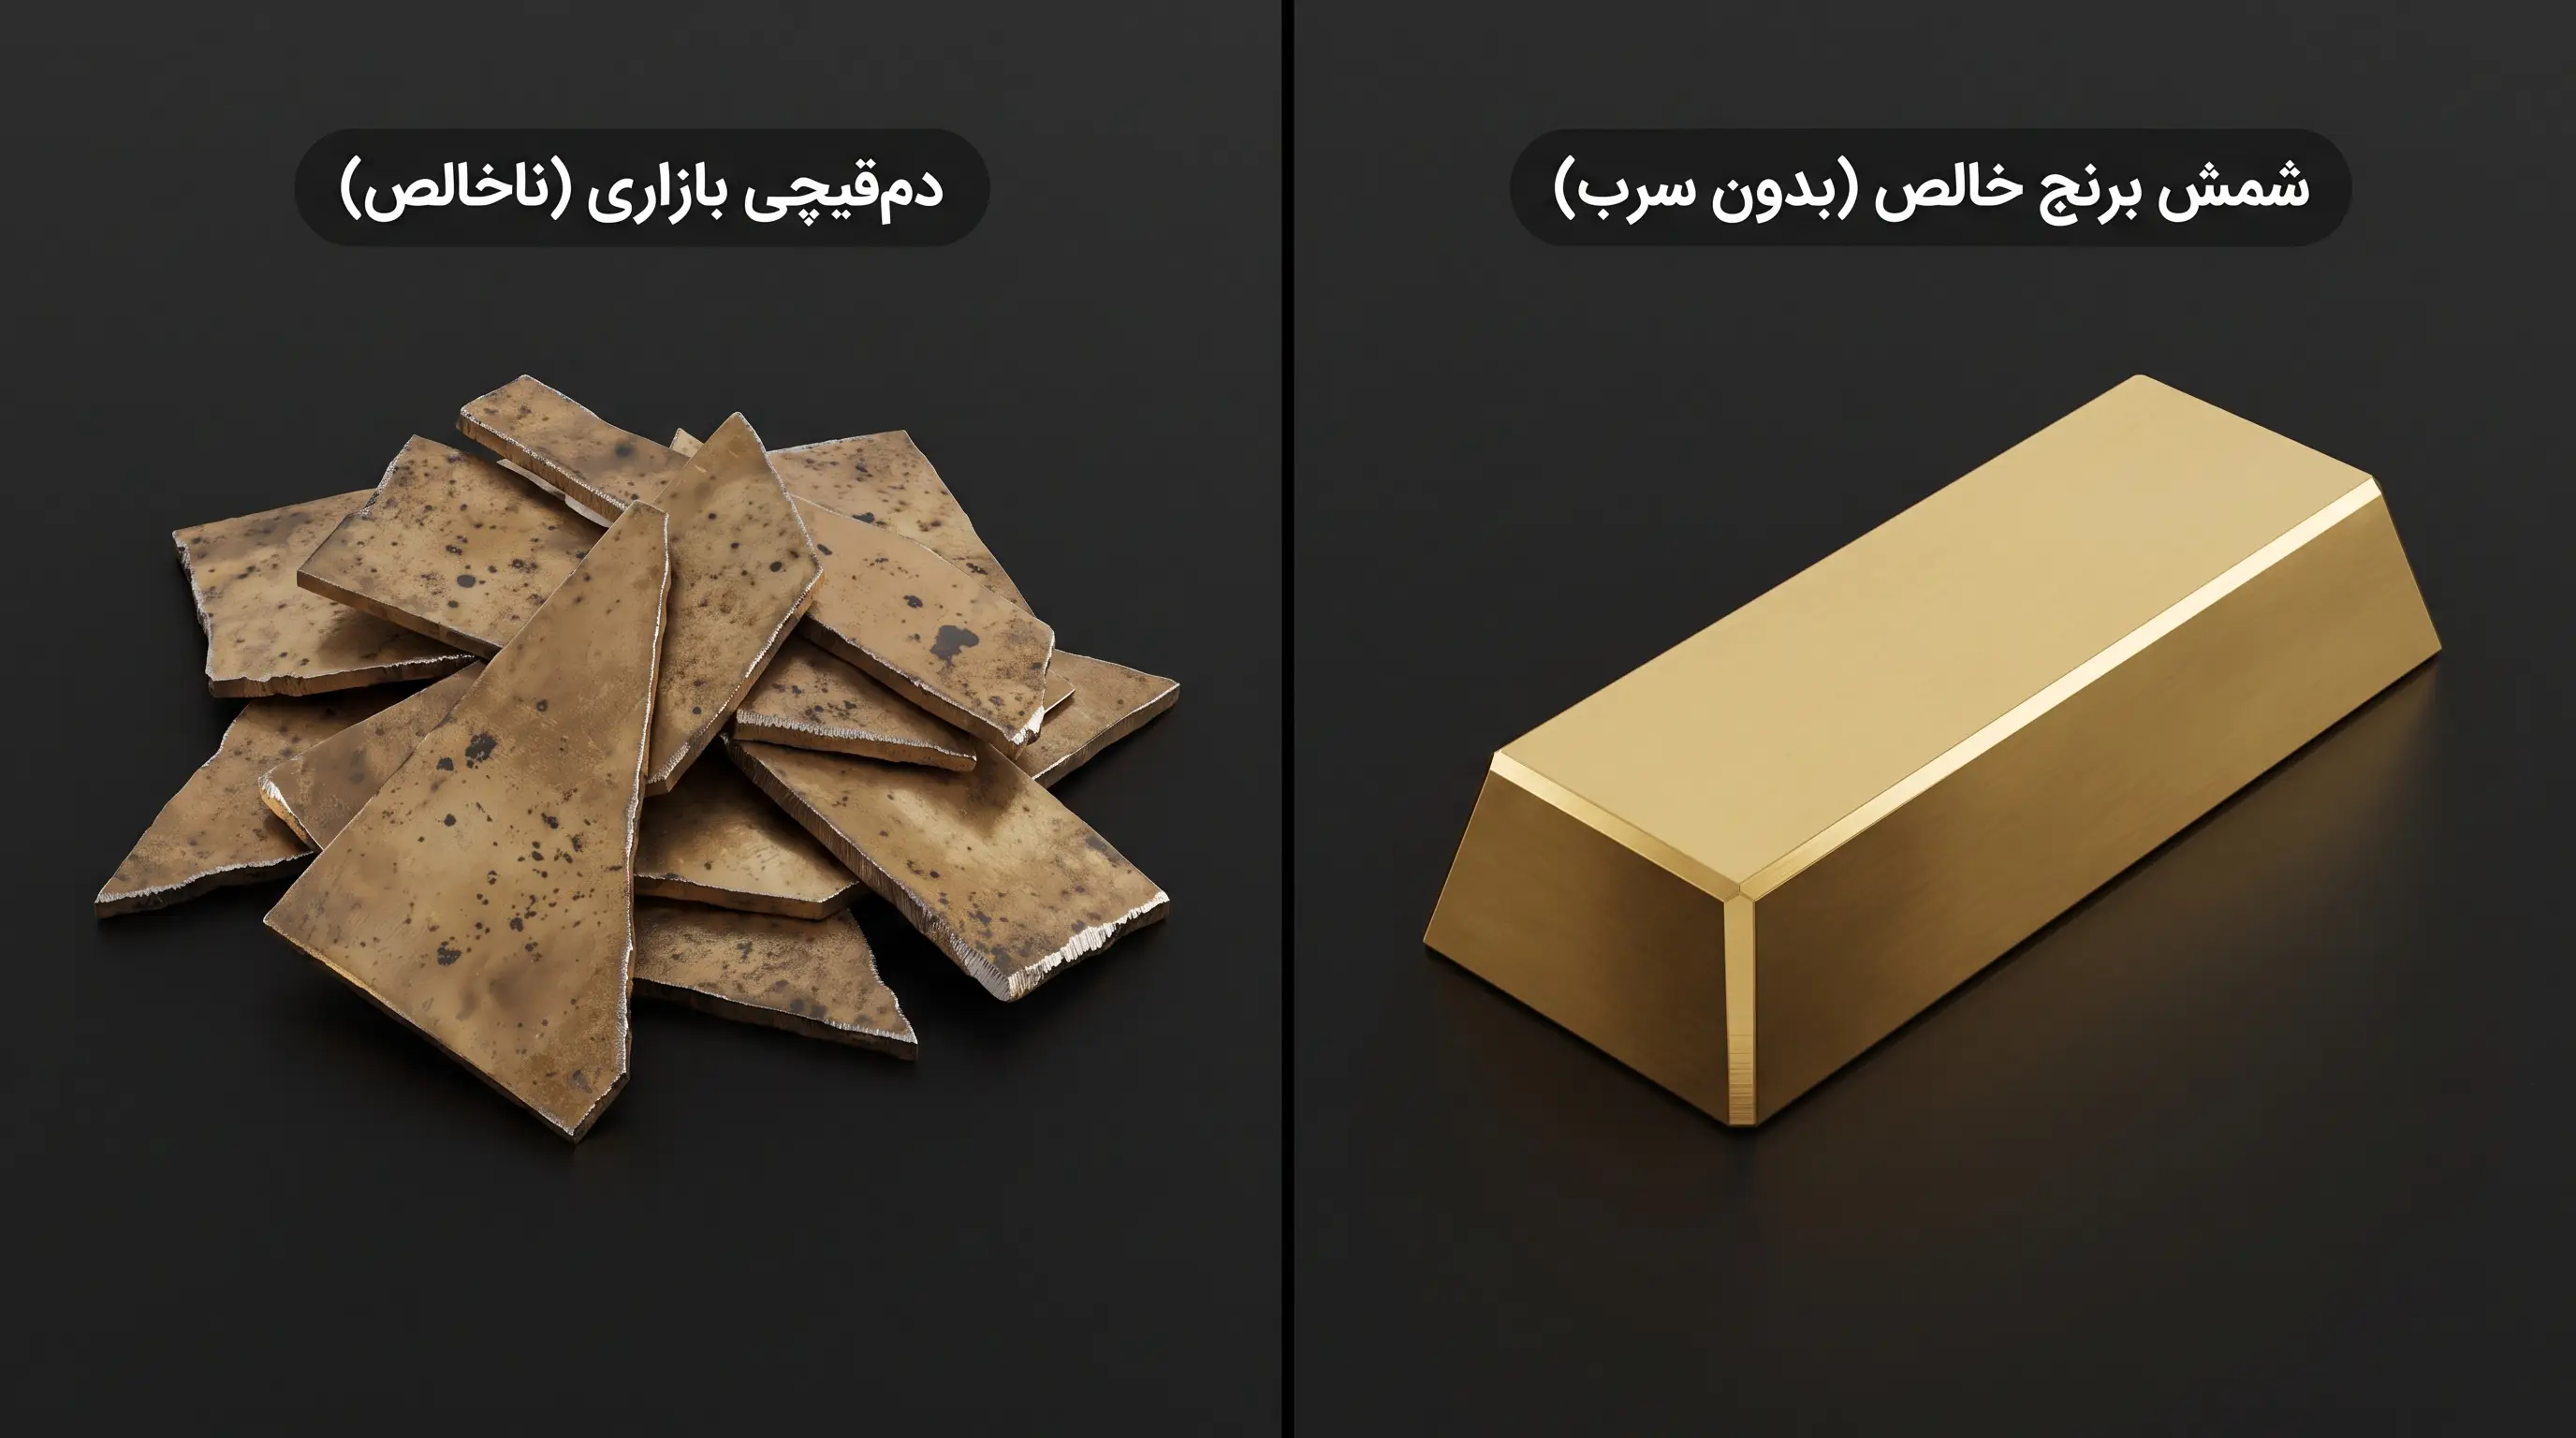
یکی از اشتباهات رایج تازهکاران در بازار ایران، استفاده از ضایعات برنج یا همان دمقیچی است. دمقیچیها تکههای اضافی و دورریز ورقهای برنجی هستند که معمولا در کارگاههای برشکاری جمع میشوند. شاید قیمت این ضایعات ارزانتر باشد، اما استفاده از آنها ریسک بزرگی دارد.
چرا نباید از دمقیچی نامرتبط استفاده کرد؟
دمقیچیهای بازاری اغلب دارای ناخالصیهایی مانند سرب یا آهن هستند. وجود سرب حتی به مقدار بسیار کم، باعث میشود لحیم شما خشک و شکننده شود و هنگام کار ترک بخورد. بنابراین، توصیهی اکید ما این است که همیشه از شمش برنج خالص آزمایشگاهی یا ورقهای برنجی با آنالیز مشخص استفاده کنید تا خیالتان از بابت نتیجهی نهایی راحت باشد.
ابزارهای ذوب و فرمدهی: بوته هواگاز، مشعل، ریجه (قالب) و چرخ نورد
پس از تهیهی فلزات، نوبت به ابزارهایی میرسد که قرار است با آنها کیمیاگری کنید. این ابزارها عبارتند از:
- بوتهی هواگاز: ظرفی کاسهای شکل و مقاوم در برابر حرارت بالا (معمولا سرامیکی) که فلزات را درون آن میریزیم تا ذوب شوند.
- مشعل یا سرپیک: ابزاری که شعلهی متمرکز و پرقدرت تولید میکند تا فلزات درون بوته ذوب شوند.
- ریجه: یک قالب فلزی مستطیل شکل و باریک است که مواد مذاب را درون آن میریزیم تا سرد شده و به شکل یک شمش کوچک درآید.
- چرخ نورد: دستگاهی دارای دو غلتک فلزی سنگین که شمش سرد شده را از بین آنها عبور میدهیم تا تحت فشار قرار گرفته و تبدیل به ورق یا مفتول نازک شود.
نکته ایمنی حیاتی: خطرات بخارات کادمیوم و روی و لزوم تهویه مناسب
سلامتی شما از هر قطعهی جواهری که میسازید ارزشمندتر است. در فرآیند ذوب فلزات، بهویژه زمانی که از فلز روی استفاده میکنید، بخارات سفیدرنگی متصاعد میشود که تنفس آنها خطرناک است. نکات ایمنی که هرگز نباید فراموش کنید:
- خطر کادمیوم: در گذشته برای ساخت لحیم از فلز سمی کادمیوم استفاده میشد که به شدت سرطانزا است. امروزه استفاده از آن در جواهرسازی مدرن تقریبا منسوخ شده است، اما اگر فرمولهای قدیمی را دیدید، هرگز سراغ کادمیوم نروید.
- تهویهی هوا: بخارات فلز روی میتواند باعث ایجاد حالتی شبیه به آنفولانزا شود که به آن تب بخار فلز میگویند. همیشه بوتهی ذوب را زیر هود قوی قرار دهید یا در فضای باز و دارای جریان هوای مناسب کار کنید. استفاده از ماسکهای فیلتردار مخصوص هم یک ضرورت است، نه یک انتخاب.
فرمولها و عیارهای استاندارد ساخت انواع لحیم نقره
ساخت لحیم نقره شباهت زیادی به داروسازی یا شیرینیپزی دقیق دارد؛ همه چیز به نسبتهای درست وابسته است. اگر مقدار یکی از مواد را کمی تغییر دهید، نتیجهی نهایی یا خیلی زود ذوب میشود و روی کار جاری میشود، و یا آنقدر دیر ذوب میشود که باعث آسیب دیدن قطعهی اصلی کارتان خواهد شد. در این بخش، راز و رمز ترکیب این مواد را با هم بررسی میکنیم.
دستهبندی انواع لحیم: سخت، متوسط و نرم
شاید بپرسید چرا به سه نوع لحیم مختلف نیاز داریم؟ تصور کنید میخواهید یک انگشتر پیچیده بسازید که چندین قطعه دارد. اگر برای اتصال قطعهی دوم از همان لحیمی استفاده کنید که در مرحلهی اول استفاده کردید، به محض حرارت دادن، اتصال اولی هم ذوب شده و کارتان از هم میپاشد. برای حل این مشکل، ما از تکنیک لحیمکاری مرحلهای استفاده میکنیم. یعنی از لحیمهایی با دماهای ذوب (دمایی که فلز جامد تبدیل به مایع میشود) متفاوت بهره میبریم:
- لحیم سخت (Hard): این لحیم بالاترین دمای ذوب را دارد و بیشترین مقدار نقره در آن به کار رفته است. همیشه برای اولین اتصالات و زیرساخت اصلی کار از لحیم سخت استفاده میکنیم. چون عیار نقره آن بالاست، رنگش کاملا مشابه خود نقره است و تغییر رنگ نمیدهد.
- لحیم متوسط (Medium): دمای ذوب آن کمی پایینتر از لحیم سخت است. برای مراحل میانی کار یا تعمیراتی که نیاز به استحکام خوب دارند، از این گزینه استفاده میشود.
- لحیم نرم (Soft/Easy): این لحیم کمترین دمای ذوب را دارد و خیلی سریع جاری میشود. از لحیم نرم فقط برای آخرین اتصالات، ظریفکاریها یا تعمیرات نهایی استفاده میکنیم تا حرارت زیاد به قسمتهای قبلی آسیب نزند.
جدول طلایی نسبت ترکیب مواد (نقره، برنج، مس)
در اینجا یک نقشهی راه دقیق برای شما آماده کردهایم. این جدول نشان میدهد که برای ساخت هر نوع لحیم، باید چه مقدار از هر فلز را با هم ترکیب کنید. توجه داشته باشید که این درصدها بر اساس استانداردهای رایج کارگاهی تنظیم شدهاند. نکته: در این جدول فرض بر این است که شما از روش ترکیبی استفاده میکنید.
| نوع لحیم | درصد نقره خالص | درصد آلیاژ (برنج/مس) | دمای ذوب تقریبی | کاربرد اصلی |
|---|---|---|---|---|
| سخت (Hard) | 75% تا 80% | 20% تا 25% | 740 تا 790 درجه | ساخت بدنه اصلی، رکاب انگشتر |
| متوسط (Medium) | 70% | 30% | 700 تا 730 درجه | اتصالات ثانویه، چنگهای نگین |
| نرم (Soft) | 60% تا 65% | 35% تا 40% | 650 تا 690 درجه | ریزهکاریها، تعمیرات، قفلسازی |
فرمول بازاری و اقتصادی در برابر فرمول حرفهای
برای ساخت این آلیاژها، دو مسیر پیش روی شماست. انتخاب مسیر بستگی به امکانات کارگاه و بودجهی شما دارد.
روش اول: فرمول بازاری و اقتصادی (ترکیب نقره و برنج)
این روش محبوبترین شیوه در بین بازاریان و تعمیرکاران معمولی است. دلیل آن هم ساده است: سرعت بالا و هزینهی کمتر. در این روش، شما فقط دو ماده دارید: نقره و فلز برنج. از آنجایی که خود برنج آلیاژی از مس و روی است، عملا کار ترکیب کردن را برای شما ساده کرده است.
- مزیت: نیازی به وزنکشی دقیق مس و روی به صورت جداگانه ندارید.
- عیب: کنترل دقیقی روی رنگ و سختی لحیم ندارید، زیرا نمیدانید ورق برنجی که خریدهاید دقیقا چقدر روی و چقدر مس دارد.
روش دوم: فرمول حرفهای (ترکیب نقره، مس و روی)
جواهرسازان سطح بالا و برندهای معتبر از این روش استفاده میکنند. در اینجا شما به جای برنج، فلزات مس و روی را به صورت خالص و جداگانه با نقره ترکیب میکنید.
- مزیت: شما دقیقا میدانید چه چیزی میسازید. میتوانید با کم و زیاد کردن مقدار روی (Zinc)، دمای ذوب را با دقت چند درجه تغییر دهید و لحیمی بسازید که رنگش مو نمیزند.
- توصیه: اگر تازه کار هستید، با روش اول (نقره و برنج) شروع کنید تا قلق ذوب کردن دستتان بیاید، اما برای کارهای سفارشی و گرانقیمت، حتما به سراغ روش حرفهای بروید.
در روشهای حرفهای، اساتید طلاساز به جای استفاده از برنج آماده، با خرید مس خالص و ترکیب دقیق آن با روی (Zinc)، کنترل کاملی روی دمای ذوب لحیم پیدا میکنند.
آموزش گامبهگام ساخت لحیم نقره (روش ذوب و ترکیب)
حالا که مواد اولیه را آماده کردهاید و با فرمولها آشنا شدید، نوبت به هیجانانگیزترین بخش ماجرا، یعنی کار پای کوره میرسد. ساخت لحیم دقیقا مانند یک آشپزی حساس است؛ ترتیب اضافه کردن مواد و میزان حرارت، طعم نهایی کار شما را تعیین میکند. در اینجا فرآیند ذوب را مرحلهبهمرحله با هم پیش میبریم.
مرحله اول: آمادهسازی بوته و چیدمان فلزات
شاید فکر کنید که میتوان همهی فلزات را با هم درون بوته ریخت و مشعل را روشن کرد، اما این کار اشتباه است. فلزاتی مانند روی و برنج، در برابر حرارت مستقیم ضعیف هستند و خیلی زود میسوزند یا بخار میشوند. برای جلوگیری از این اتفاق، باید یک چیدمان محافظتی انجام دهید:
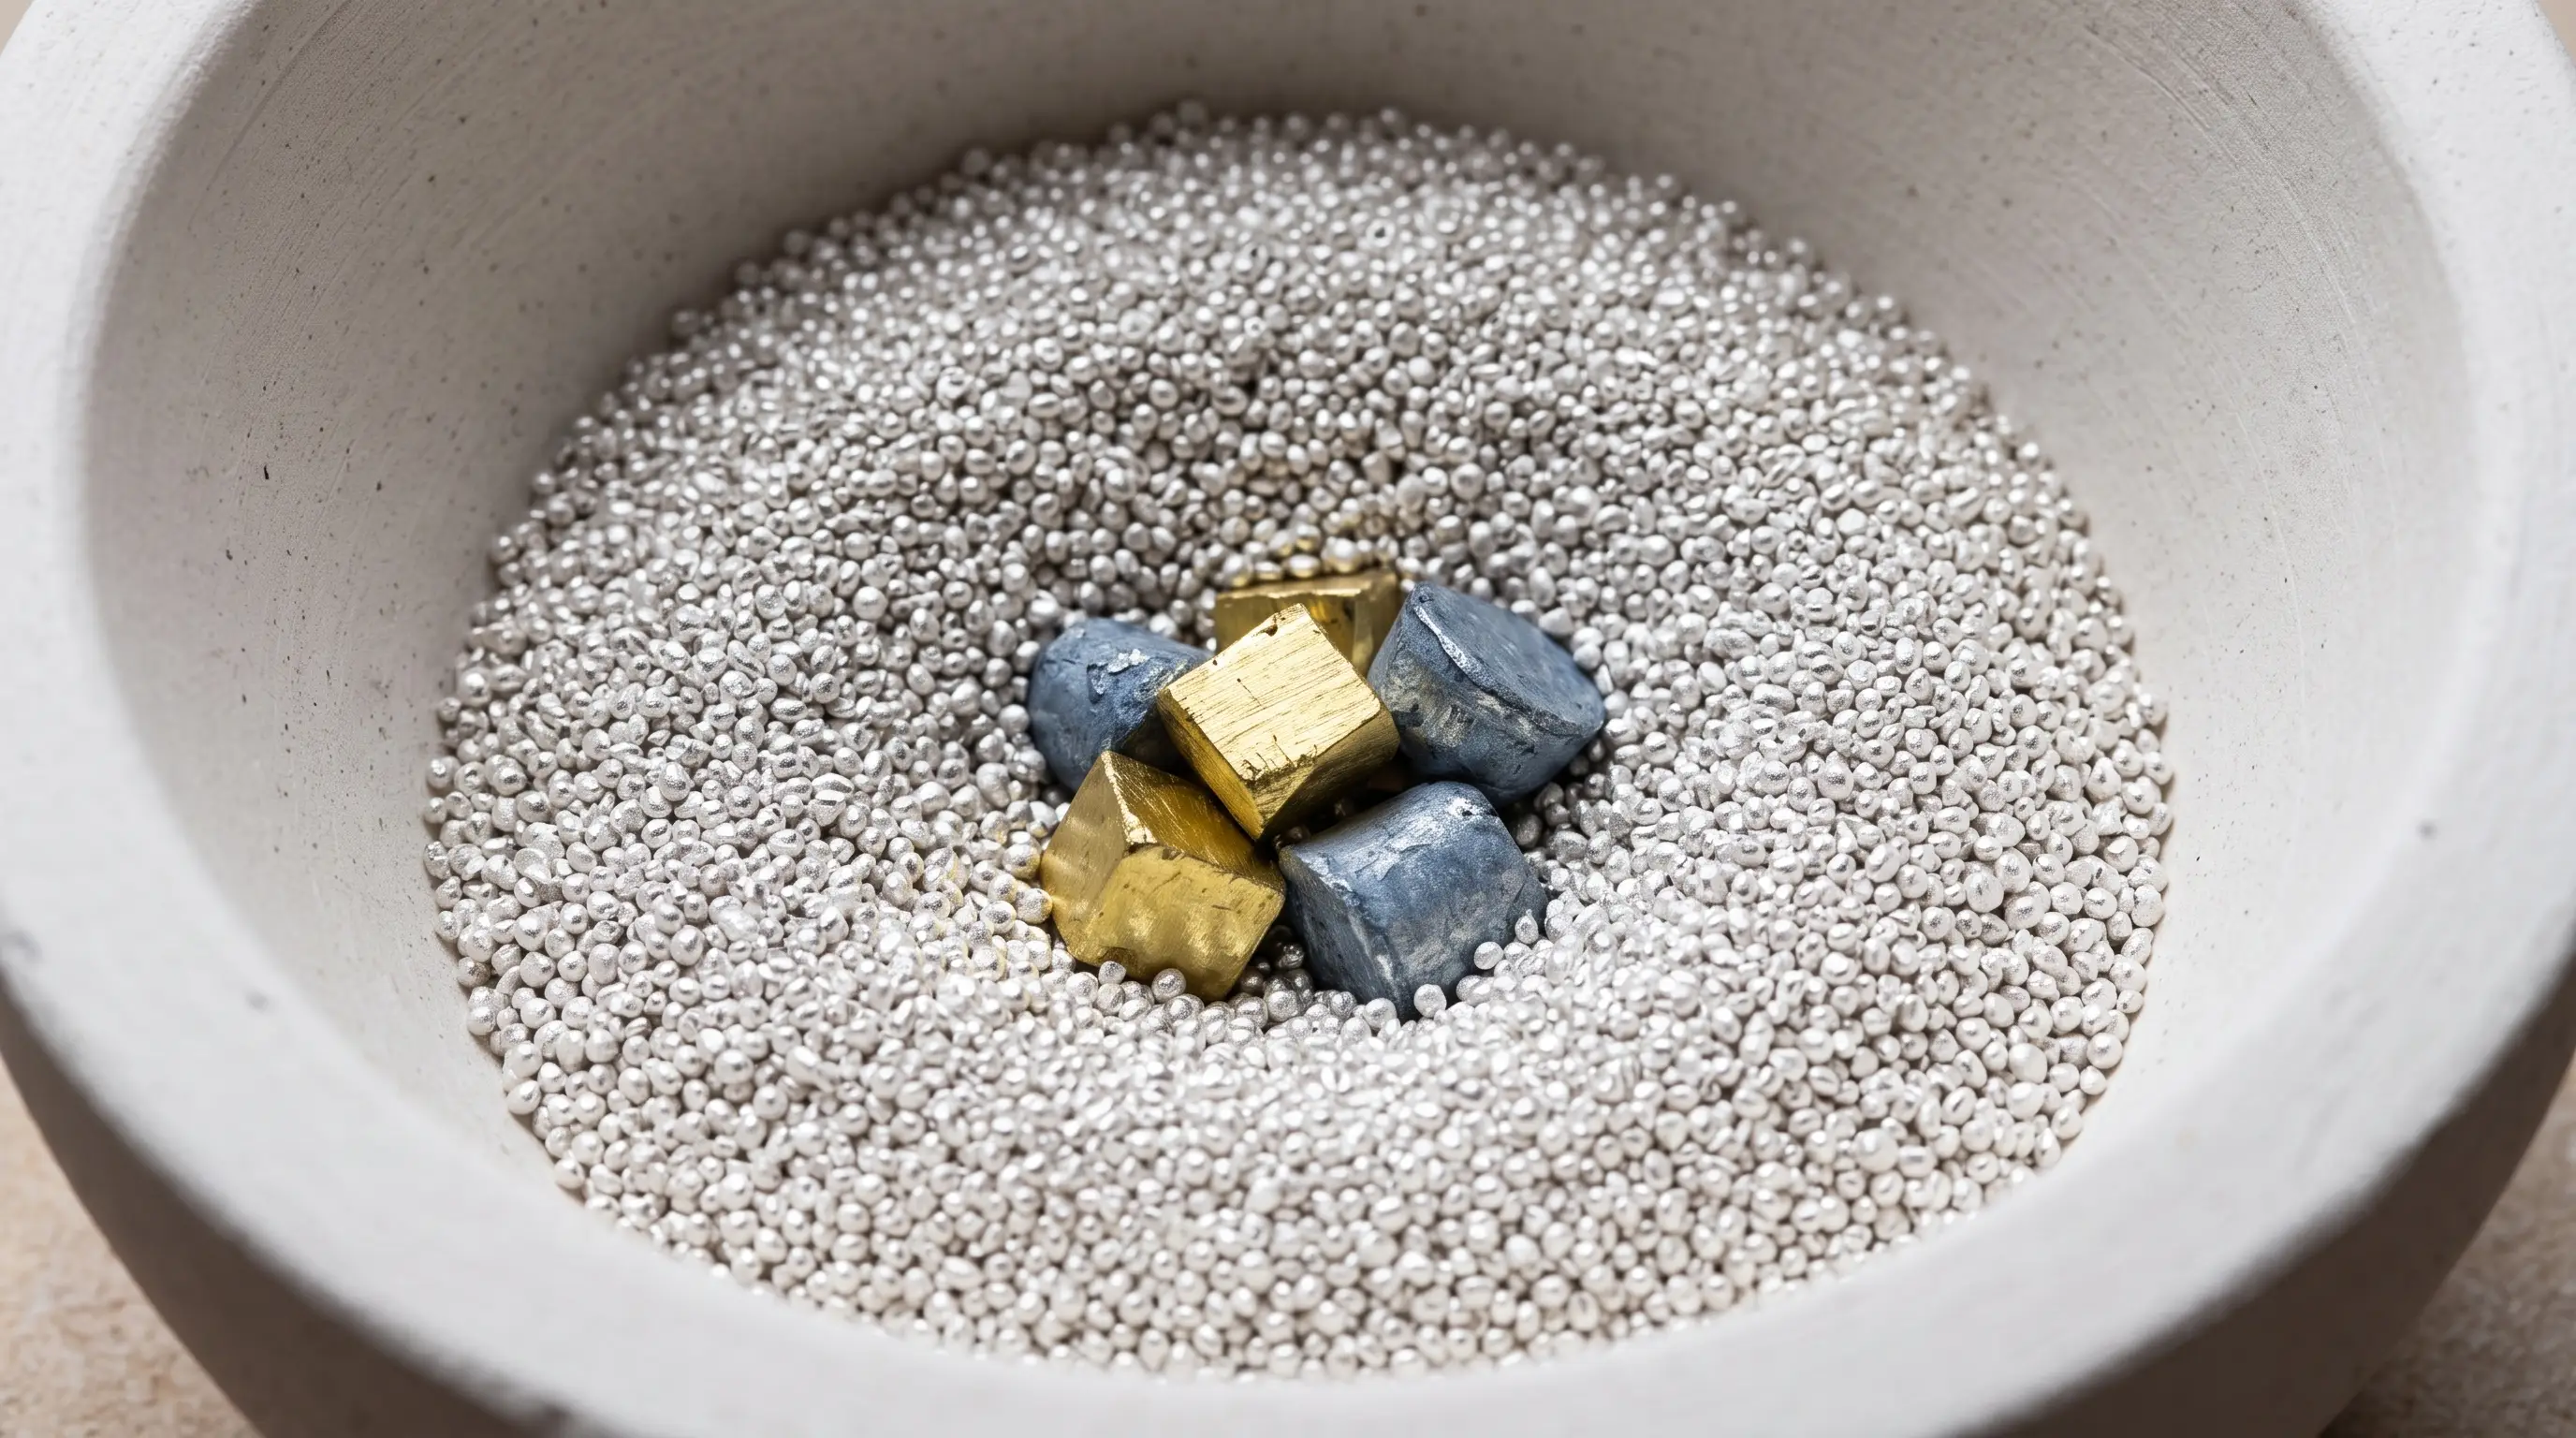
- کفسازی با نقره: ابتدا نقرههای خالص را در کف بوتهی ذوب (ظرف کاسهای شکل مخصوص ذوب فلز) قرار دهید. نقره نسبت به حرارت مقاومتر است و مانند یک سپر عمل میکند.
- اضافه کردن آلیاژها: قطعات برنج یا مس و روی را وسط نقرهها بگذارید یا روی آنها قرار دهید. با این کار، وقتی نقره ذوب میشود، فلزات دیگر درون آن غرق میشوند و از تماس مستقیم با شعلهی آتش در امان میمانند.
مرحله دوم: تنظیم شعله و اضافه کردن تنه کار
حالا وقت روشن کردن مشعل است. برای ذوب لحیم، نباید از شعلهی خیلی تیز و پرفشار استفاده کنید، چون باعث پریدن تکههای ریز فلز به بیرون میشود. یک شعلهی نرم و آبیرنگ بهترین گزینه است.
- گرم کردن اولیه: ابتدا شعله را دور تا دور بوته بچرخانید تا ظرف گرم شود. سپس حرارت را روی فلزات متمرکز کنید.
- جادوی تنه کار: به محض اینکه فلزات کمی سرخ شدند و شروع به تغییر حالت دادند، مقداری پودر تنه کار یا همان بوراکس (پودری سفید رنگ که به ذوب شدن و روان شدن فلز کمک میکند) روی آنها بپاشید.
- نقش تنه کار چیست؟ این پودر مانند یک لایهی محافظ عمل میکند و نمیگذارد اکسیژن هوا با فلز داغ ترکیب شود. اگر تنه کار نزنید، فلز شما اکسید (سیاه و سوخته) میشود و لحیم نهایی کیفیت نخواهد داشت.
مرحله سوم: همزدن مذاب و اطمینان از ترکیب کامل آلیاژها
وقتی تمام فلزات ذوب شدند، شما یک گلولهی سرخ و درخشان شبیه به جیوه در ته بوته خواهید دید که در حال لرزیدن است. اما هنوز کار تمام نشده است؛ مواد باید کاملا با هم مخلوط شوند.
- همزدن: با استفاده از یک میلهی فلزی تمیز یا میلهی گرافیتی، به آرامی مایع مذاب را هم بزنید. این کار باعث میشود نقره، مس و روی بهصورت یکنواخت در تمام بافت لحیم پخش شوند. اگر خوب هم نزنید، یک قسمت از لحیم سفت و قسمت دیگر نرم میشود.
- نکته تجربی: در حین همزدن، دوباره مقدار کمی تنه کار اضافه کنید تا آلودگیهای احتمالی جذب آن شوند و سطح مذاب کاملا براق و آینهای شود.
مرحله چهارم: تخلیه مذاب در ریجه (قالب) و سرد کردن اصولی
آخرین مرحله، خارج کردن مواد از بوته و تبدیل آن به شمش است. برای این کار به ابزاری به نام ریجه (قالب فلزی مستطیل شکل) نیاز دارید.
- پیشگرم کردن ریجه: قبل از ریختن مواد، حتما ریجه را کمی با مشعل گرم کنید و یا کف آن را کمی چرب نمایید. اگر قالب سرد یا مرطوب باشد، به محض ریختن فلز مذاب، مواد به بیرون پاشیده میشود که بسیار خطرناک است.
- ریختن مواد: با دستکش ایمنی و انبر، بوته را بردارید و با یک حرکت پیوسته و بدون مکث، مواد مذاب را درون شیار ریجه خالی کنید.
- سرد کردن: اجازه دهید شمش داخل قالب کمی تیره شود و خودش را بگیرد. سپس آن را با انبر برداشته و بلافاصله درون آب سرد فرو ببرید. این شوک حرارتی باعث میشود ساختار فلز نرمتر شود و برای مراحل بعدی (نورد کردن) آماده باشد.
نحوه نورد کردن و آمادهسازی نهایی لحیم برای استفاده
شمش لحیمی که از قالب بیرون میآید، ضخیم و زمخت است و هنوز برای کارهای ظریف جواهرسازی قابل استفاده نیست. ما باید این شمش سخت را به ورقههایی نازک و ظریف تبدیل کنیم که به راحتی با قیچی بریده شوند. این مرحله، مرحلهی تبدیل یک قطعهی خام به یک ابزار کارآمد است.
تنظیم چرخ نورد برای نازک کردن شمش لحیم بدون ترک خوردن
چرخ نورد (دستگاهی با دو غلتک فلزی سنگین که فلز را تحت فشار پهن میکند) بهترین دوست شما در این مرحله است، اما اگر با قلقهای آن آشنا نباشید، میتواند شمش شما را تکهتکه کند. آلیاژ لحیم به دلیل داشتن روی و برنج، نسبت به نقرهی خالص خشکتر و شکنندهتر است. برای جلوگیری از ترک خوردن لبههای لحیم، باید این مراحل را با صبر و حوصله طی کنید:
- نورد پلهای: هرگز سعی نکنید شمش را با یک بار عبور دادن از چرخ نورد، کاملا نازک کنید. غلتکها را طوری تنظیم کنید که فقط کمی فشار به شمش وارد شود. سپس در هر مرحله، پیچ تنظیم را مقدار بسیار کمی سفت کرده و شمش را دوباره عبور دهید.
- عمیلیات تابیدن یا آنیل کردن: این مهمترین راز کارگاههای طلاسازی است. تسلط بر این تکنیک (آنیل کردن) نه تنها در ساخت لحیم نقره، بلکه در مراحل پیشرفتهتر جواهرسازی و زمانی که پس از خرید طلا خام قصد نورد و فرمدهی به آن را دارید، بسیار حیاتی است. وقتی فلز تحت فشار نورد قرار میگیرد، مولکولهای آن فشرده و سخت میشوند و اگر ادامه دهید، فلز میشکند. برای رفع این مشکل، باید هر چند بار که شمش را نورد کردید، آن را دوباره با مشعل حرارت دهید تا سرخ شود و سپس در آب سرد فرو ببرید. این کار که به آن تابیدن (نرم کردن فلز با حرارت) میگویند، تنشهای فلز را آزاد کرده و آن را دوباره نرم و منعطف میکند.
- تکرار چرخه: فرآیند نورد کردن و تابیدن را آنقدر تکرار کنید تا ضخامت ورق لحیم به اندازهی یک کارت مقوایی نازک (حدود ۰.۲۵ تا ۰.۳۰ میلیمتر) برسد.
برش لحیم؛ چطور لحیم را به صورت چونه یا مفتول آماده کنیم؟
حالا که یک ورق نازک و یکدست دارید، باید آن را به اندازههایی تبدیل کنید که هنگام کار روی میز طلاسازی راحت باشید. بسته به نوع کاری که انجام میدهید، دو روش برای برش وجود دارد:
روش چونه کردن (Pailloms):
این روش برای اکثر کارهای ظریف مناسب است. چونه در اصطلاح طلاسازی به تکههای بسیار ریز و مربعیشکل لحیم گفته میشود.
- ابتدا ورق لحیم را تمیز کنید.
- با قیچی مخصوص زرگری، ورق را به صورت نوارهای باریک و شانهمانند (ریشریش) برش دهید.
- سپس نوارها را از جهت مخالف برش دهید تا تکههایی کوچک به اندازهی دانهی ارزن یا کنجد ایجاد شود. این تکههای ریز همان چونهها هستند که با نوک پنس برداشته شده و روی محل اتصال قرار میگیرند.
روش مفتولی یا تسمهای:
اگر قصد دارید لحیمکاریهای پیوسته و طولانی انجام دهید، نیازی به خرد کردن تمام ورق نیست. کافی است ورق را به صورت نوارهای بلند و باریک (مانند روبانهای خیلی نازک) برش دهید. هنگام کار، این نوار را در دست میگیرید و به محل اتصال نزدیک میکنید.
تمیزکاری نهایی؛ اسیدشویی لحیمهای ساخته شده قبل از استفاده
اگر به چونهها یا ورقهای لحیم نگاه کنید، میبینید که به خاطر حرارتهای مکرر، سیاه و تیره شدهاند. یک قانون طلایی در جواهرسازی وجود دارد: اتصال تمیز با لحیم کثیف ممکن نیست. اکسیدهای روی سطح لحیم مانع از جریان یافتن درست آن میشوند. برای حل این مشکل باید عملیات زاغابکاری را انجام دهید:
- زاغاب (محلول اسیدی ضعیف): مقداری محلول اسید رقیق (مانند جوهر نمک رقیقشده یا محلولهای جایگزین ایمن مثل اسید سیتریک گرم) آماده کنید.
- شستشو: تکههای لحیم یا ورق برشخورده را درون ظرف اسید (ترجیحا پیرکس یا پلاستیک مقاوم) قرار دهید. صبر کنید تا سیاهیها از بین بروند و رنگ لحیم کاملا سفید و نقرهای شود.
- آبکشی: در نهایت لحیمها را از اسید خارج کرده، با آب فراوان بشویید و خشک کنید. حالا شما لحیمهایی براق، تمیز و حرفهای دارید که آمادهی استفاده در پروژههای زیبای شما هستند.
راهنمای عملی استفاده از لحیم دستساز در جواهرسازی
تبریک میگویم! حالا شما لحیم مخصوص خودتان را ساختهاید و آمادهاید تا جادوی اتصال فلزات را اجرا کنید. اما داشتن لحیم باکیفیت تنها نیمی از مسیر است؛ نیمهی دیگر، مهارت شما در استفاده از آن است. بسیاری از هنرجویان با وجود داشتن بهترین ابزار، در اتصال قطعات شکست میخورند چون قلقهای ریز حین کار را نادیده میگیرند. در این بخش، تکنیکهای کلیدی برای استفادهی صحیح از لحیم دستساز را مرور میکنیم.
قانون پاکیزگی سطوح و چربیزدایی کامل
قبل از اینکه مشعل را روشن کنید، باید بدانید که لحیم نقره با چربی، گرد و غبار و اکسید (لایهی تیره و کدر روی فلز) دشمنی دیرینه دارد. اگر سطحی که میخواهید جوش دهید کثیف باشد، لحیم هرگز روی آن جاری نمیشود و فقط به صورت گلولهای سرگردان روی کار میچرخد. برای تضمین یک اتصال قوی، این مراحل نظافت را مو به مو اجرا کنید:
- سوهانکاری محل اتصال: دو لبهای که قرار است به هم بچسبند باید کاملا صاف و صیقلی باشند تا هیچ فاصلهای بین آنها نماند. حتی یک درز بسیار باریک که نور از آن رد شود، میتواند باعث شکست جوش شود.
- چربیزدایی: حتی چربی طبیعی پوست انگشتان شما میتواند مانع کار لحیم شود. پس از سوهانکاری و تمیز کردن قطعه، دیگر به محل اتصال دست نزنید و آن را با پنس جابجا کنید.
- استفاده از فلاکس یا تنه کار: مایع یا خمیر فلاکس (مادهای شیمیایی که سطوح را تمیز نگه داشته و مسیر حرکت لحیم را هموار میکند) را دقیقا روی محل درز بمالید. تنه کار مانند یک جادهصافکن عمل میکند و به لحیم میگوید که دقیقا به کجا برود.
تکنیک حرارتدهی: چرا باید فلز پایه را گرم کنیم نه خود لحیم را؟
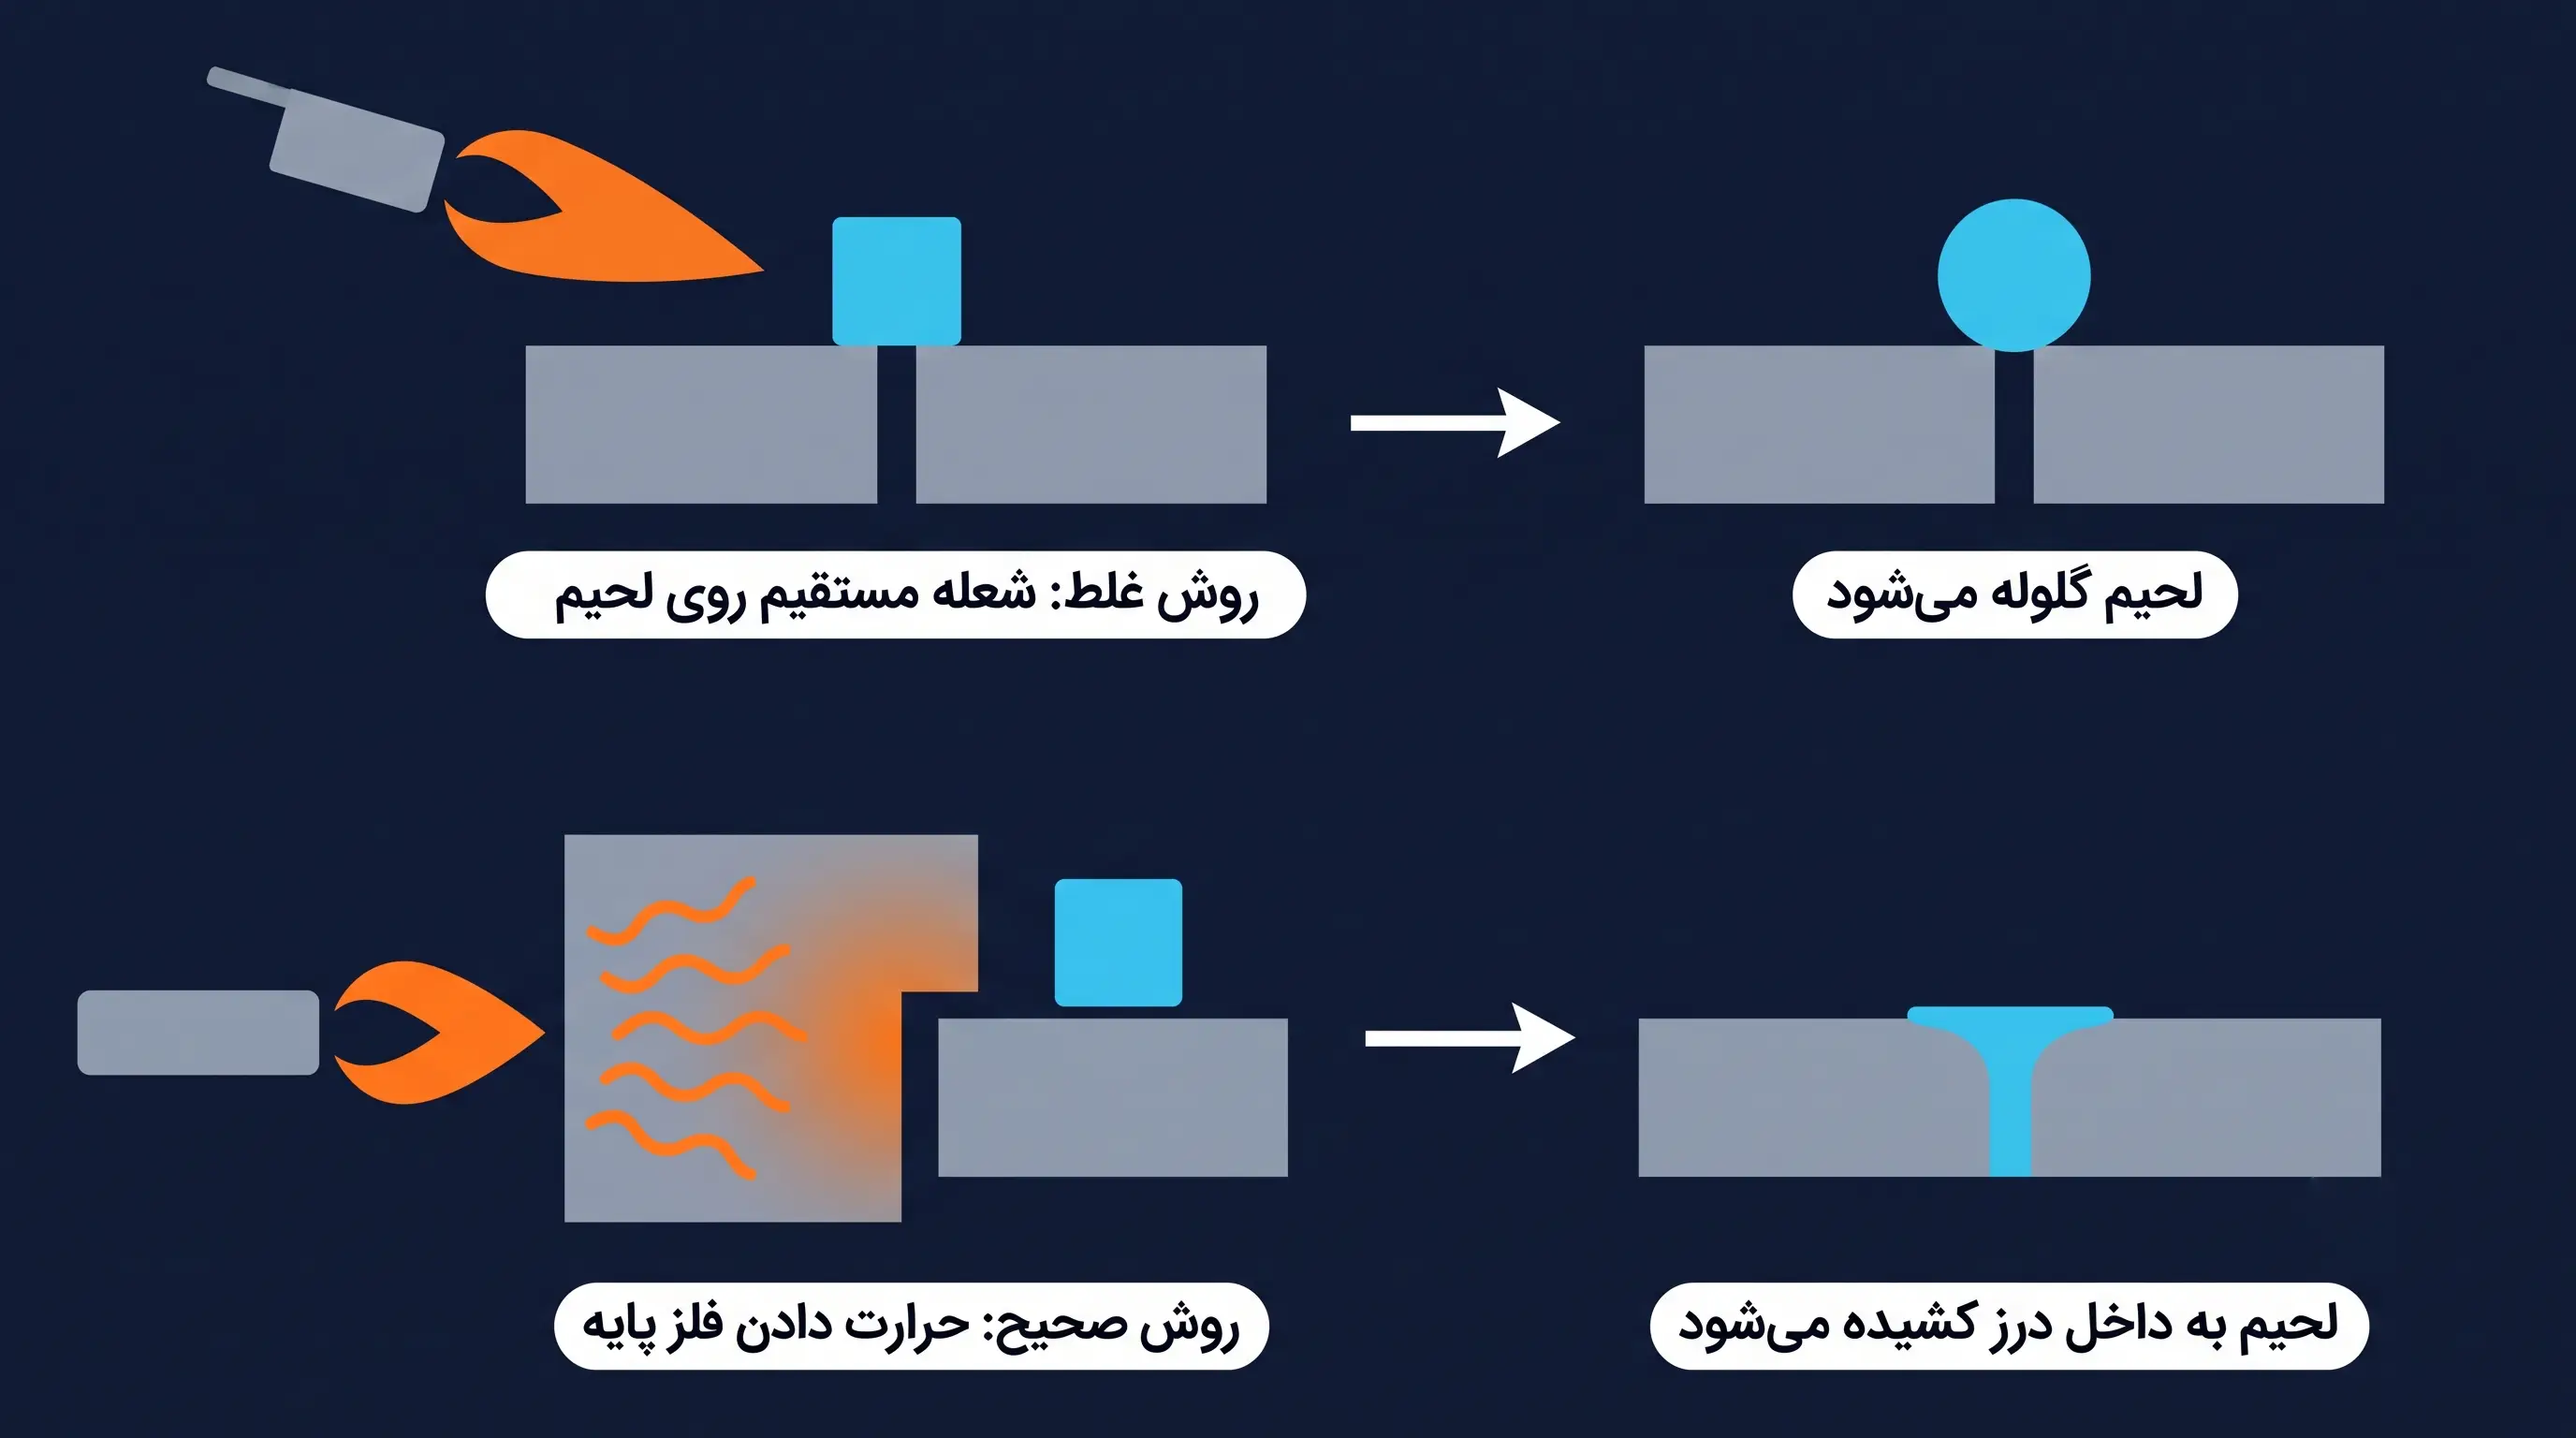
این رایجترین اشتباهی است که افراد مبتدی مرتکب میشوند: آنها شعله را مستقیما روی تکهی کوچک لحیم میگیرند تا ذوب شود. اما بیایید با یک مثال آشپزخانه موضوع را روشن کنیم. تصور کنید میخواهید تکهای کره را در ماهیتابه آب کنید تا تمام سطح تابه چرب شود. آیا فندک را روی کره میگیرید؟ خیر! شما ماهیتابه (فلز پایه) را گرم میکنید و کره به محض تماس با سطح داغ، ذوب شده و پخش میشود. در لحیمکاری نقره هم قانون مشابهی داریم:
- لحیم به دنبال گرما میرود: لحیم همیشه به سمت داغترین نقطهی فلز حرکت میکند.
- روش صحیح: شعله را روی قطعهی اصلی نقره (مثلا بدنهی انگشتر) بگیرید و آن را گرم کنید. وقتی دمای خود انگشتر به اندازهی کافی بالا رفت، حرارت آن باعث ذوب شدن تکهی لحیم میشود و لحیم دقیقا داخل درز اتصال نفوذ میکند. اگر شعله را مستقیم روی لحیم بگیرید، لحیم قبل از گرم شدن انگشتر ذوب شده و گلوله میشود، اما به بدنه نمیچسبد.
انتخاب لحیم مناسب برای مراحل مختلف (تکنیک مرحلهبندی لحیمکاری)
وقتی میخواهید یک قطعهی پیچیده بسازید که چندین مرحله جوشکاری دارد، نمیتوانید برای همه از یک نوع لحیم استفاده کنید. چرا؟ چون وقتی دارید قطعهی دوم را جوش میدهید، حرارت مشعل باعث میشود جوش اولی ذوب شده و قطعهی اول باز شود! برای جلوگیری از این فاجعه، باید از تکنیک مرحلهبندی استفاده کنید:
- شروع با لحیم سخت: همیشه ساختار اصلی و اسکلت کار را با لحیم سخت (Hard) که دمای ذوب بالایی دارد جوش دهید.
- ادامه با لحیم متوسط: اگر خواستید قطعهای دیگر (مثلا یک قاب سنگ) را به اسکلت اصلی اضافه کنید، از لحیم متوسط (Medium) استفاده کنید. چون دمای ذوب آن پایینتر است، قبل از اینکه جوشهای قبلی (لحیم سخت) باز شوند، این لحیم جدید ذوب میشود و کار را میچسباند.
- پایان با لحیم نرم: برای ظریفکاریهای نهایی، تعمیرات کوچک یا نصب قفل و گیره، از لحیم نرم (Soft) استفاده کنید. این لحیم با کمترین حرارت ذوب میشود و هیچ آسیبی به مراحل قبلی کار شما نمیزند.
عیبیابی و حل مشکلات رایج در ساخت لحیم
حتی ماهرترین استادکاران هم گاهی در حین کار با چالشهایی روبرو میشوند. اگر اولین تجربهی ساخت لحیم شما دقیقا آنطور که میخواستید پیش نرفت، اصلا نگران نباشید. در دنیای زرگری، هر خرابی یک درس ارزشمند است. در این بخش، شایعترین مشکلاتی را که ممکن است با آنها مواجه شوید بررسی میکنیم و راهکارهای سادهای برای حل آنها ارائه میدهیم تا دوباره به مسیر درست برگردید.
چرا لحیم ساخته شده شکننده است و زیر نورد ترک میخورد؟
یکی از ناامیدکنندهترین لحظات، زمانی است که شمش لحیم را زیر چرخ نورد میبرید و ناگهان صدای شکستن میشنوید یا میبینید که لبههای آن مثل بیسکویت خرد میشود. این اتفاق معمولا سه دلیل اصلی دارد:
- ناخالصی در مواد اولیه: همانطور که قبلا اشاره کردیم، اگر از برنجهای ضایعاتی یا نامرغوب استفاده کرده باشید که حاوی سرب یا آهن باشند، لحیم شما خشک و شکننده میشود. راه حل این است که همیشه از فلزات خالص و مطمئن استفاده کنید.
- فراموش کردن تابیدن (Annealing): وقتی فلز را نورد میکنید، مولکولهای آن فشرده و سخت میشوند. اگر فراموش کنید که بین هر چند مرحله نورد، فلز را حرارت دهید و دوباره نرم کنید، فشار دستگاه باعث خرد شدن آن میشود. تابیدن مداوم، کلید داشتن یک ورق لحیم سالم و منعطف است.
- سرد کردن دیرهنگام: برخی آلیاژهای لحیم اگر خیلی آرام سرد شوند، ساختار کریستالی درشتی پیدا میکنند که شکننده است. بهتر است شمش داغ را بلافاصله پس از انجماد اولیه، درون آب سرد فرو ببرید تا شوک حرارتی باعث ریزتر شدن بافت فلز و نرمی آن شود.
علت ذوب نشدن لحیم یا گلوله شدن آن روی کار چیست؟
آیا تا به حال پیش آمده که تکهی لحیم روی کار ذوب شود اما به جای اینکه در درز جاری شود، تبدیل به یک توپ گرد شود و همانجا بماند؟ زرگرها به این حالت جمع شدن لحیم میگویند. دلایل این اتفاق عبارتند از:
- کثیف بودن سطح کار: اگر محل اتصال اکسید شده (سیاه) یا چرب باشد، لحیم نمیتواند به سطح بچسبد. مثل آبی که روی سطح روغن میلغزد، لحیم هم روی اکسید لیز میخورد و جذب نمیشود.
- کمبود تنه کار (فلاکس): تنه کار وظیفه دارد مسیر را برای حرکت لحیم باز کند. اگر تنه کار کافی نزنید یا حرارت زیاد باعث سوختن تنه کار شده باشد، لحیم راهش را گم میکند و در جای خود جمع میشود.
- حرارت دادن اشتباه: اگر شعله را مستقیما روی تکهی لحیم بگیرید، لحیم ذوب میشود اما چون فلز پایه هنوز سرد است، لحیم به آن نمیچسبد. به یاد داشته باشید که همیشه باید خود قطعهی کار را گرم کنید تا لحیم را به سمت خودش بکشد.
حباب زدن و حفرهدار شدن محل اتصال و راه حل آن
گاهی اوقات بعد از اتمام کار و سوهانکاری، متوجه میشوید که روی خط جوش سوراخهای ریزی شبیه به جای سوزن وجود دارد. این پدیده که به آن کرمو شدن یا حفرهدار شدن میگویند، ظاهر کار را خراب میکند. چرا این اتفاق میافتد و چطور جلوی آن را بگیریم؟
- داغ کردن بیش از حد: در ترکیب لحیم، فلز روی (Zinc) وجود دارد که نقطهی جوش پایینی دارد. اگر حرارت مشعل بیش از حد زیاد باشد، فلز روی شروع به جوشیدن و بخار شدن میکند و جای خالی آن به صورت حبابهای ریز در لحیم باقی میماند. سعی کنید همیشه با شعلهی ملایم کار کنید و به محض جاری شدن لحیم، شعله را بردارید.
- کثیفی و گرد و غبار: اگر بین دو قطعهای که به هم جوش میدهید گرد و خاک یا تنه کار سوخته گیر کرده باشد، این مواد هنگام ذوب شدن گاز تولید میکنند و باعث ایجاد حفره در دل جوش میشوند.
- فاصلهی زیاد بین قطعات: لحیم نقره برای پر کردن درزهای مویی طراحی شده است، نه پر کردن چالههای بزرگ. اگر دو قطعه کاملا به هم جفت نشده باشند و فاصله داشته باشند، لحیم نمیتواند آن فضای خالی را به درستی پر کند و دچار تخلخل میشود. همیشه قبل از جوشکاری مطمئن شوید که دو لبهی کار کاملا مماس بر هم هستند.
منابع: